goldenmicron
Thành viên
- Tham gia
- 28/10/2026
- Bài viết
- 0
Vật liệu gỗ công nghiệp (MDF, HDF, ván ép Plywood) bản chất là các hợp chất hữu cơ chứa hàm lượng keo kết dính, nhựa formaldehyde và sợi cellulose rất dễ bắt cháy khi tiếp xúc với nhiệt độ cao của chùm tia laser CO2. Trong quá trình gia công, quá trình bốc hơi vật chất sinh ra lượng khói đậm đặc, bụi mịn mạt cưa và các luồng khí độc hại. Nếu khu vực xưởng không được thiết kế đồng bộ về hạ tầng thông gió, đường dẫn khí và hệ thống an toàn điện, nguy cơ bùng phát hỏa hoạn cục bộ và gây suy giảm chức năng hô hấp của thợ đứng máy là hoàn toàn hiện hữu. Việc chuẩn hóa hạ tầng bảo hộ lao động và phòng chống cháy nổ là điều kiện tiên quyết trước khi đưa bất kỳ thiết bị laser nào vào vận hành sản xuất.

Tính toán công suất quạt ly tâm (Exhaust fan) hút sạch khói nhựa gỗ
Khói sinh ra từ quá trình cắt gỗ có tỷ trọng nặng hơn không khí và mang theo các giọt dầu nhựa bốc hơi. Việc chỉ sử dụng các loại quạt hút hướng trục gia dụng hoặc quạt thông gió gắn tường thông thường hoàn toàn không tạo đủ áp lực tĩnh để gom khói trong buồng máy:- Lựa chọn dòng quạt hút ly tâm cao áp (Centrifugal Fan): Bắt buộc sử dụng quạt hút ly tâm vỏ kim loại chuyên dụng. Thiết kế cánh quạt lồng sóc tạo ra lực hút chân không mạnh mẽ, thắng được lực cản của đường ống dài và có khả năng vận chuyển các hạt bụi gỗ nặng mà không bị kẹt cánh.
- Tính toán công suất theo thể tích buồng máy:
- Với các dòng máy khổ nhỏ 6040 hoặc 9060: Công suất quạt tối thiểu từ 550W đến 750W, lưu lượng hút đạt từ 800 đến 1.200 m3/h.
- Với các dòng máy khổ lớn 1390 hoặc 1325: Công suất quạt ly tâm bắt buộc từ 1.1kW đến 1.5kW (tương đương 1.5HP - 2HP), lưu lượng gió từ 2.000 đến 3.500 m3/h.
- Tạo áp suất âm trong khoang gia công: Hệ thống hút khói đạt chuẩn phải duy trì được trạng thái áp suất âm liên tục bên trong buồng cắt khi đậy nắp máy. Toàn bộ khói bụi phát sinh tại vết cắt phải bị kéo thẳng đứng xuống đáy bàn máy trong vòng dưới 1 giây, tuyệt đối không để khói quẩn bốc ngược lên mặt kính hoặc rò rỉ ra không gian xưởng qua các khe cửa.
Lắp đặt hệ thống đường ống gió và bộ lọc bụi thô (Dust collector)
Hạ tầng đường ống dẫn khói là nơi tích tụ nhiều cặn dầu nhựa gỗ nhất sau vài tháng vận hành, tiềm ẩn nguy cơ bắt lửa nếu xuất hiện tia tàn tro bị quạt hút cuốn theo:- Quy chuẩn vật liệu đường ống dẫn: Tuyệt đối không dùng ống bạc mềm mỏng manh kéo dài quá 3m vì loại ống này có độ gân cản gió lớn và dễ bị thủng rách do tàn lửa. Nên sử dụng ống nhựa PVC cứng thành dày hoặc ống tôn kẽm xoắn ốc công nghiệp đường kính từ 150mm đến 200mm.
- Tối ưu hóa đường đi của luồng khí: Thiết kế đường ống càng thẳng và ngắn càng tốt, hạn chế tối đa các góc cút vuông 90 độ. Tại các vị trí chuyển hướng, bắt buộc dùng cút chếch 45 độ hoặc cút lượn cong bán kính rộng để tránh làm sụt giảm lưu lượng hút của quạt.
- Tích hợp hộp dập tàn tro và lọc bụi thô (Spark Arrestor): Trước khi luồng khói đi vào quạt hút và xả ra môi trường, cần bố trí một hộp bẫy tia lửa bằng lưới kim loại ngâm dầu hoặc thùng lắng cyclone. Thiết bị này có nhiệm vụ dập tắt hoàn toàn các tàn than hoa đỏ còn sót lại, ngăn chặn nguy cơ tàn lửa bay vào khoang quạt gây cháy nổ đường ống.
Nguyên lý cấp khí nén trợ cắt để dập tắt tia lửa điện tại mũi bép
Luồng khí nén cấp vào đầu cắt không chỉ phục vụ mục đích kỹ thuật là đẩy xỉ mùn cưa để đường cắt sáng đẹp, mà đây chính là "lá chắn" an toàn dập lửa tự động quan trọng nhất của hệ thống:- Cơ chế cách ly oxy và triệt tiêu ngọn lửa trần: Khi chùm tia laser CO2 nung chảy gỗ tại điểm hội tụ nhỏ dưới 0.2mm, nhiệt độ tức thời có thể vượt ngưỡng 1.000 độ C. Nếu không có dòng khí áp lực cao thổi ép trực diện, phản ứng cháy tự do sẽ bùng phát thành ngọn lửa trần bốc cao, thiêu rụi tấm ván và lan lên dây curoa, thấu kính.
- Thiết kế đầu bép phun khí đồng trục đạt chuẩn: Trên các dòng máy cắt khắc laser CO2 công nghiệp của Golden Micron, cụm đầu cắt luôn được trang bị bép đồng đỏ gia công tinh xảo, định hướng luồng khí nén đi chính xác đồng trục với tia laser. Dòng khí lạnh được thổi với áp suất ổn định từ 0.3 bar đến 0.6 bar liên tục làm mát vùng biên mép cắt, đẩy ngọn lửa dập tắt ngay từ khi vừa nhen nhóm tại đáy rãnh cắt.
- Cảm biến áp suất khí an toàn (Air Pressure Switch): Hệ thống cần tích hợp rơ le giám sát áp suất khí nén. Nếu bình tích khí bị tụt áp hoặc máy nén khí gặp sự cố dừng đột ngột, bo mạch điều khiển sẽ lập tức khóa cổng phát tia laser để ngăn ngừa rủi ro cháy phôi khi mất luồng khí thổi bảo vệ.
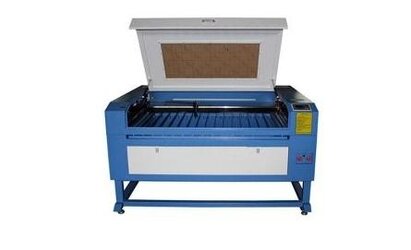
Các tiêu chuẩn nối đất an toàn điện cho [máy cắt laser gỗ] chống nhiễu tĩnh điện
Bộ nguồn cao áp laser CO2 phóng ra mức điện áp cực cao từ 25kV đến 35kV để kích thích hỗn hợp khí phát quang. Cùng với đó, quá trình ma sát giữa dòng khí nén tốc độ cao và phôi ván gỗ khô dễ tích tụ một lượng tĩnh điện khổng lồ trên khung vỏ:- Quy chuẩn thi công cọc tiếp địa độc lập: Để hệ thống máy cắt laser gỗ vận hành an toàn cho tính mạng người lao động và tránh hiện tượng xung nhiễu làm chết bo mạch điều khiển DSP, xưởng bắt buộc phải đóng cọc tiếp địa bằng đồng nguyên chất chuyên dụng (độ sâu tối thiểu từ 2m đến 2.5m xuống lòng đất ẩm). Điện trở nối đất đo bằng đồng hồ chuyên dụng phải đạt chỉ số dưới 4 Ohm.
- Tuyệt đối không dùng chung tiếp địa chống sét: Dây tiếp địa của máy laser phải đi độc lập, cấm đấu nối chung vào hệ thống cọc chống sét của tòa nhà hoặc khung sắt tiền chế của xưởng, vì khi có sét đánh lan truyền hoặc chập điện công nghiệp, dòng xung sét sẽ đánh ngược làm nổ tung toàn bộ linh kiện điện tử trong máy.
- Tiêu chuẩn trang bị bình chữa cháy chuyên dụng: Tại vị trí đứng máy của công nhân, bắt buộc bố trí tối thiểu 2 bình chữa cháy khí CO2 (loại bình MT3 hoặc MT5) ở khoảng cách trong tầm với dưới 3m. Tuyệt đối không dùng bình bột chữa cháy (dạng ABC) để dập lửa trên máy laser, vì bụi hóa chất của bình bột khi phun vào sẽ bám chặt làm hỏng vĩnh viễn hệ thống thấu kính quang học và toàn bộ rãnh bi của ray trượt cơ khí chính xác.