goldenmicron
Thành viên
- Tham gia
- 28/10/2026
- Bài viết
- 0
Chào anh em
Hôm nay xưởng bên em nhận một đơn hàng gia công chi tiết máy khá khoai từ một đối tác lớn. Yêu cầu đặt ra là phải khắc số serial, mã vạch và thông số kỹ thuật chìm sâu xuống bề mặt phôi bằng Inox 304 nhưng tuyệt đối không được làm biến dạng, cong vênh hay lồi lõm mặt phía sau.
Trước đây xưởng em chủ yếu làm mấy món hàng nhẹ nhàng, nay đụng ngay tiêu chuẩn nghiệm thu khắt khe của hàng công nghiệp nên em cứ thấy run tay. Lên đây mạn phép lập topic nhờ anh em có kinh nghiệm đi trước tư vấn giúp cấu hình và thông số chuẩn để xử lý gọn gàng đơn hàng này với ạ!
Ngược lại, khi tăng công suất nguồn lên để cố gắng ăn sâu vào phôi inox thì tia laser lại gây hiện tượng nhiệt lượng tập trung quá cao, làm cháy viền xung quanh, tạo ra lớp xỉ đen sần sùi rất mất thẩm mỹ. Xử lý sạch đống xỉ cháy này tốn cực kỳ nhiều thời gian cạo gọt thủ công mà bề mặt phôi lại dễ bị trầy xước.

Không biết đối với các dòng máy khắc chữ laser trên kim loại chuyên dụng, chúng ta nên đầu tư nguồn Fiber công suất 20W, 30W hay phải ráng lên hẳn dòng 50W mới đủ lực khắc sâu vào Inox 304 mà vẫn giữ được độ mịn của nét chữ? Bác nào từng chạy qua các dòng máy này rồi cho em xin lời khuyên thực tế để đỡ mất tiền oan.

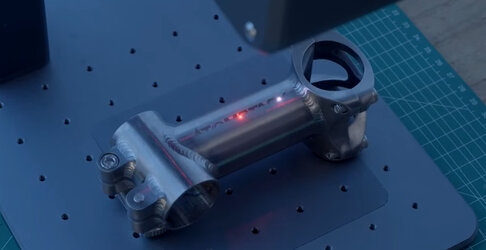
Phải thừa nhận là xem máy chạy trực tiếp khác hẳn xem video quảng cáo. Với sự hỗ trợ nhiệt tình của đội ngũ kỹ thuật bên đó, bọn em đã test thành công thông số tối ưu cho dòng máy Fiber: tia laser đi cực kỳ đanh, nét khắc chìm sâu vào inox mà không hề bị cháy viền hay sần xỉ, bề mặt sáng bóng đúng tiêu chuẩn kỹ thuật khắt khe của khách hàng.
Anh em trong hội cơ khí ai có kinh nghiệm khắc sâu trên thép không gỉ thì vào đây chia sẻ thêm thông số tần số (Frequency) và tốc độ quét (Speed) đang dùng để anh em cùng học hỏi nhé!
Hôm nay xưởng bên em nhận một đơn hàng gia công chi tiết máy khá khoai từ một đối tác lớn. Yêu cầu đặt ra là phải khắc số serial, mã vạch và thông số kỹ thuật chìm sâu xuống bề mặt phôi bằng Inox 304 nhưng tuyệt đối không được làm biến dạng, cong vênh hay lồi lõm mặt phía sau.
Trước đây xưởng em chủ yếu làm mấy món hàng nhẹ nhàng, nay đụng ngay tiêu chuẩn nghiệm thu khắt khe của hàng công nghiệp nên em cứ thấy run tay. Lên đây mạn phép lập topic nhờ anh em có kinh nghiệm đi trước tư vấn giúp cấu hình và thông số chuẩn để xử lý gọn gàng đơn hàng này với ạ!
Khắc nông thì dễ bay màu, khắc sâu thì cháy viền sần sùi
Vấn đề đầu tiên bọn em đang gặp phải khi test mẫu thử là bài toán cân chỉnh độ sâu của nét khắc. Nếu chỉnh năng lượng thấp để khắc nông bề mặt, nhìn nét chữ có vẻ sáng nhưng khi đưa sản phẩm đi mài bóng hoặc qua môi trường hóa chất là số serial bị mờ và bay màu ngay, không đạt chuẩn KCS.Ngược lại, khi tăng công suất nguồn lên để cố gắng ăn sâu vào phôi inox thì tia laser lại gây hiện tượng nhiệt lượng tập trung quá cao, làm cháy viền xung quanh, tạo ra lớp xỉ đen sần sùi rất mất thẩm mỹ. Xử lý sạch đống xỉ cháy này tốn cực kỳ nhiều thời gian cạo gọt thủ công mà bề mặt phôi lại dễ bị trầy xước.
Fiber 20W, 30W hay 50W mới "trị" được thép cứng?
Để giải quyết triệt để bài toán trên, em đang tính đầu tư nâng cấp thêm một thiết bị chuyên dụng mới phục vụ riêng cho các đơn hàng cơ khí chính xác. Tuy nhiên, việc lựa chọn công suất nguồn phát quang học đang làm tụi em đau đầu.Không biết đối với các dòng máy khắc chữ laser trên kim loại chuyên dụng, chúng ta nên đầu tư nguồn Fiber công suất 20W, 30W hay phải ráng lên hẳn dòng 50W mới đủ lực khắc sâu vào Inox 304 mà vẫn giữ được độ mịn của nét chữ? Bác nào từng chạy qua các dòng máy này rồi cho em xin lời khuyên thực tế để đỡ mất tiền oan.
Đi test máy trực tiếp tại xưởng Hưng Yên: Nét khắc sâu, sạch xỉ
Hôm qua, sau khi được một anh bạn làm cùng ngành gợi ý, em đã trực tiếp xách phôi mẫu qua xưởng sản xuất của Golden Micron ở Hưng Yên để chạy thử nghiệm thực tế trên các dòng máy của họ.Phải thừa nhận là xem máy chạy trực tiếp khác hẳn xem video quảng cáo. Với sự hỗ trợ nhiệt tình của đội ngũ kỹ thuật bên đó, bọn em đã test thành công thông số tối ưu cho dòng máy Fiber: tia laser đi cực kỳ đanh, nét khắc chìm sâu vào inox mà không hề bị cháy viền hay sần xỉ, bề mặt sáng bóng đúng tiêu chuẩn kỹ thuật khắt khe của khách hàng.
Anh em trong hội cơ khí ai có kinh nghiệm khắc sâu trên thép không gỉ thì vào đây chia sẻ thêm thông số tần số (Frequency) và tốc độ quét (Speed) đang dùng để anh em cùng học hỏi nhé!