

thichreview
Thành viên
- Tham gia
- 8/7/2026
- Bài viết
- 31
1. Chọn Sai Dòng Điện Hàn (Cường Độ Dòng Hàn)
Đây là lỗi phổ biến nhất, đặc biệt với người mới sử dụng máy hàn. Nếu dòng điện quá thấp, mối hàn sẽ không ngấu, que hàn dễ bị dính vào vật liệu. Ngược lại, nếu dòng điện quá cao, mối hàn sẽ bị cháy, bắn tóe nhiều và biến dạng vật liệu.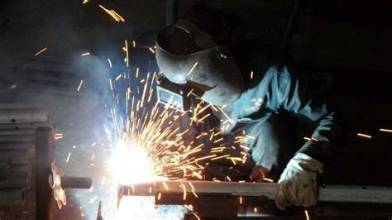
Cách khắc phục:
- Tham khảo bảng thông số dòng điện phù hợp với độ dày vật liệu và loại que hàn (thường được ghi trên bao bì que hàn).
- Test thử trên mẩu kim loại thừa trước khi hàn chính thức.
- Điều chỉnh dòng điện tăng dần từ mức thấp đến khi đạt mối hàn ổn định.
2. Giữ Khoảng Cách Và Góc Độ Que Hàn Không Đúng
Nhiều người mới học hàn thường giữ que hàn quá xa hoặc quá gần vật liệu, hoặc góc nghiêng không phù hợp. Điều này khiến hồ quang không ổn định, mối hàn bị rỗ khí hoặc không đều.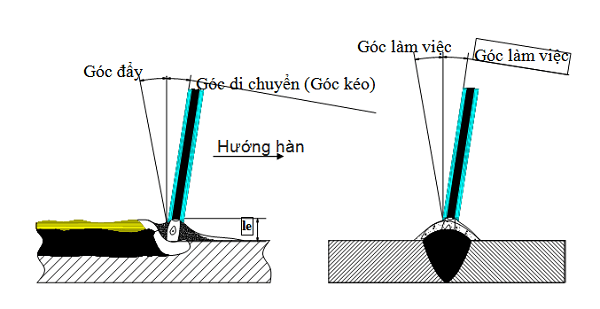
Cách khắc phục:
- Giữ khoảng cách giữa đầu que hàn và vật liệu tương đương với đường kính que hàn (thường 2-4mm).
- Giữ góc nghiêng que hàn khoảng 10-15 độ so với phương thẳng đứng theo hướng di chuyển.
- Di chuyển que hàn với tốc độ đều tay, không quá nhanh hoặc quá chậm.
3. Không Vệ Sinh Bề Mặt Kim Loại Trước Khi Hàn
Bề mặt kim loại dính dầu mỡ, gỉ sét, sơn hoặc bụi bẩn là nguyên nhân hàng đầu khiến mối hàn bị rỗ khí, không bám dính và giảm độ bền cơ học. Đây là lỗi rất dễ bị bỏ qua nhưng ảnh hưởng lớn đến chất lượng công trình.Cách khắc phục:
- Dùng bàn chải sắt, giấy nhám hoặc máy mài để làm sạch bề mặt trước khi hàn.
- Loại bỏ hoàn toàn dầu mỡ bằng dung dịch tẩy rửa chuyên dụng.
- Đảm bảo bề mặt khô ráo, không còn hơi ẩm trước khi tiến hành hàn.
4. Bỏ Qua Việc Bảo Trì Máy Hàn Định Kỳ
Nhiều người sử dụng máy hàn liên tục trong thời gian dài mà không vệ sinh hay kiểm tra định kỳ. Bụi bẩn tích tụ trong máy, dây dẫn bị hở hoặc đầu kẹp mát tiếp xúc kém sẽ khiến máy hoạt động không ổn định, thậm chí gây cháy nổ.Cách khắc phục:
- Vệ sinh quạt tản nhiệt và bo mạch máy hàn định kỳ 1-2 tháng/lần bằng khí nén.
- Kiểm tra dây dẫn, đầu kẹp mát, kìm hàn xem có bị nứt, hở hay lỏng không.
- Bảo quản máy ở nơi khô ráo, tránh ẩm ướt và bụi bẩn
5. Hàn Liên Tục Quá Thời Gian Cho Phép (Bỏ Qua Chu Kỳ Làm Việc)
Mỗi máy hàn đều có thông số chu kỳ làm việc (duty cycle) - tức thời gian máy có thể hàn liên tục trước khi cần nghỉ để tản nhiệt. Việc hàn liên tục vượt quá chu kỳ này khiến máy quá nhiệt, giảm tuổi thọ linh kiện và có thể gây hỏng máy vĩnh viễn.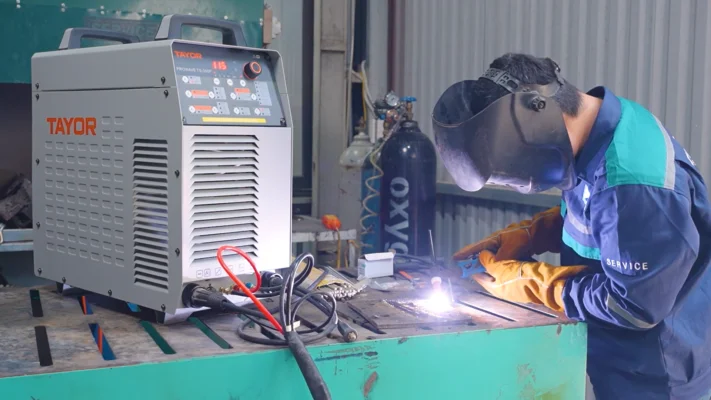
Cách khắc phục:
- Đọc kỹ thông số duty cycle trong hướng dẫn sử dụng của từng dòng máy.
- Cho máy nghỉ giải lao theo đúng khuyến cáo của nhà sản xuất, đặc biệt khi hàn ở dòng điện cao.
- Đầu tư máy hàn có công suất phù hợp với khối lượng công việc thực tế để tránh quá tải thường xuyên.
Kết Luận
Việc hiểu rõ và tránh 5 lỗi thường gặp khi dùng máy hàn kể trên sẽ giúp người thợ nâng cao chất lượng mối hàn, kéo dài tuổi thọ máy và đảm bảo an toàn lao động. Bên cạnh kỹ thuật hàn đúng cách, việc lựa chọn máy hàn chất lượng, phù hợp với nhu cầu sử dụng cũng là yếu tố quan trọng không kém. Hãy luôn tuân thủ hướng dẫn từ nhà sản xuất và bảo trì máy định kỳ để đạt hiệu quả công việc tốt nhất.Trên đây là những chia sẻ của thbvietnam.com/ về 5 lỗi cơ bản khi sử dụng máy hàn. Nếu bạn có nhu cầu mua máy hàn của các thương hiệu lớn như máy hàn Hồng Ký, máy hàn Jasic, Riland... liên hệ ngay qua hotline: 0916610499 (HN) - 0918132242 (HCM)


