imall
Tương tác
0

Tường nhà Bài viết Giới thiệu

  • Hướng dẫn chọn máy đo độ cứng kim loại cầm tay phù hợp
    Tìm hiểu cách chọn máy đo độ cứng kim loại cầm tay theo vật liệu, phương pháp đo, thang đo và độ chính xác để đáp ứng nhu cầu kiểm tra thực tế.
    Máy đo độ cứng kim loại cầm tay là gì?
    Máy đo độ cứng kim loại cầm tay là thiết bị dùng để xác định khả năng chống lại biến dạng của vật liệu khi chịu tác động từ đầu đo hoặc lực thử. Thiết bị thường được sử dụng trong kiểm tra chất lượng vật liệu, gia công cơ khí, sản xuất linh kiện và bảo trì máy móc.
    So với phương pháp thử độ cứng bằng máy cố định, thiết bị cầm tay có ưu điểm về tính linh hoạt, dễ mang đến hiện trường và phù hợp với những chi tiết có kích thước lớn hoặc khó di chuyển.
    Tuy nhiên, không phải máy đo độ cứng cầm tay nào cũng phù hợp với mọi loại kim loại. Việc lựa chọn cần căn cứ vào vật liệu, hình dạng mẫu, phạm vi độ cứng và phương pháp thử.
    >> Xem thêm các mẫu máy đo độ cứng kim loại được ứng dụng phổ biến hiện nay: https://imall.vn/thiet-bi-do-co-khi/may-do-do-cung
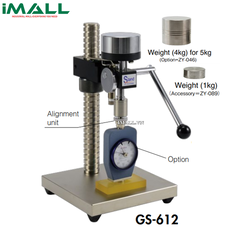
    image_512.png
    6 tiêu chí cần quan tâm khi chọn máy đo độ cứng kim loại cầm tay
    1. Xác định loại vật liệu cần đo
    Trước tiên, cần xác định vật liệu thường xuyên được kiểm tra là thép, gang, nhôm, đồng hay hợp kim khác.
    Mỗi phương pháp đo có phạm vi ứng dụng riêng. Một số thiết bị phù hợp với chi tiết kim loại có khối lượng và độ cứng nhất định, trong khi những dòng khác được thiết kế để kiểm tra vật liệu mỏng, chi tiết nhỏ hoặc bề mặt đặc thù.
    Nếu doanh nghiệp kiểm tra nhiều loại vật liệu, cần xác định thiết bị có hỗ trợ các vật liệu đó hay không và có yêu cầu phụ kiện hoặc phương pháp đo riêng không.

    2. Lựa chọn phương pháp đo phù hợp
    Một số phương pháp thường gặp trên máy đo độ cứng kim loại cầm tay gồm:
    Phương pháp Leeb: Dựa trên tỷ lệ giữa vận tốc bật lại và vận tốc va đập của vật thử. Phương pháp này thường được sử dụng để kiểm tra nhanh các chi tiết kim loại có kích thước và khối lượng phù hợp.
    Phương pháp UCI: Sử dụng đầu đo có thanh rung siêu âm và kim cương tác động lên bề mặt mẫu. Phương pháp này có thể phù hợp với các chi tiết nhỏ hoặc khu vực cần kiểm tra cục bộ, tùy điều kiện bề mặt và thiết bị.
    Phương pháp cầm tay dựa trên nguyên lý Rockwell hoặc phương pháp khác: Cần xem xét cụ thể cơ cấu tạo lực, đầu đo và tiêu chuẩn thử nghiệm mà thiết bị hỗ trợ.
    Không nên lựa chọn máy chỉ dựa vào tên phương pháp. Cần kiểm tra điều kiện mẫu, độ dày tối thiểu, độ nhám bề mặt và giới hạn sử dụng theo tài liệu của nhà sản xuất.

    3. Kiểm tra thang đo và dải đo
    Độ cứng kim loại có thể được biểu thị bằng nhiều thang khác nhau như HRC, HRB, HB, HV hoặc HL.
    Mỗi thang đo được xây dựng theo một phương pháp thử và điều kiện thử nhất định. Vì vậy, người dùng cần xác định thang đo mà quy trình sản xuất hoặc tài liệu kỹ thuật đang sử dụng.
    Một số máy có khả năng chuyển đổi kết quả giữa các thang đo. Tuy nhiên, giá trị quy đổi chỉ mang tính tham khảo trong phạm vi vật liệu và điều kiện được hỗ trợ. Không nên xem các thang đo là hoàn toàn tương đương trong mọi trường hợp.

    4. Quan tâm đến độ chính xác và độ lặp lại
    Độ chính xác cho biết mức độ gần nhau giữa kết quả đo và giá trị tham chiếu, trong khi độ lặp lại phản ánh mức độ ổn định khi thực hiện nhiều phép đo trong điều kiện tương tự.

    Khi chọn máy, nên xem thông số sai số, độ phân giải và điều kiện đo được nhà sản xuất công bố. Đối với công việc kiểm soát chất lượng, cần ưu tiên thiết bị đáp ứng yêu cầu kỹ thuật của quy trình kiểm tra.

    5. Xem xét thiết kế đầu đo và phụ kiện
    Đầu đo có vai trò trực tiếp trong việc tiếp xúc và tác động lên bề mặt vật liệu. Tùy thiết bị, có thể có nhiều loại đầu đo hoặc phụ kiện hỗ trợ kiểm tra ở những vị trí khác nhau.
    Nếu thường xuyên đo chi tiết có bề mặt cong, rãnh hẹp hoặc vị trí khó tiếp cận, cần kiểm tra khả năng sử dụng đầu đo và phụ kiện tương thích.
    Đối với phương pháp Leeb, cần quan tâm đến loại đầu va đập. Với phương pháp UCI, cần chọn đầu đo phù hợp với yêu cầu kiểm tra và điều kiện bề mặt.

    6. Khả năng lưu trữ dữ liệu và hiệu chuẩn
    Một số thiết bị có thể lưu kết quả, thống kê dữ liệu hoặc truyền thông tin sang máy tính. Đây là tính năng hữu ích khi doanh nghiệp cần theo dõi chất lượng theo lô sản phẩm hoặc lập báo cáo kiểm tra.
    Ngoài ra, cần tìm hiểu khả năng hiệu chuẩn, kiểm tra xác nhận và dịch vụ kỹ thuật của nhà cung cấp. Thiết bị đo cần được quản lý theo kế hoạch phù hợp với tần suất sử dụng và yêu cầu chất lượng.
    image_512.jpg
    Chọn máy đo độ cứng theo nhu cầu sử dụng
    Với công việc kiểm tra nhanh tại nhà xưởng hoặc hiện trường, máy đo độ cứng cầm tay sử dụng phương pháp Leeb có thể là lựa chọn phù hợp nếu chi tiết đáp ứng điều kiện thử.
    Đối với chi tiết nhỏ, vùng đo hẹp hoặc một số ứng dụng kiểm tra lớp bề mặt, người dùng có thể cân nhắc thiết bị sử dụng phương pháp UCI.
    Nếu cần kiểm tra vật liệu theo tiêu chuẩn cụ thể, cần xác định phương pháp thử được tiêu chuẩn yêu cầu trước khi lựa chọn máy. Không nên thay thế tùy ý giữa các phương pháp chỉ vì thiết bị có khả năng hiển thị cùng một thang độ cứng.

    Những sai lầm cần tránh khi mua máy
    Một số sai lầm thường gặp là chọn máy chỉ dựa trên giá thành, không xác định loại vật liệu cần đo, nhầm lẫn giữa các thang độ cứng hoặc cho rằng mọi máy cầm tay đều có thể đo trên bề mặt cong và chi tiết mỏng.
    Ngoài ra, người mua cần kiểm tra phụ kiện đi kèm, tài liệu hướng dẫn, điều kiện hiệu chuẩn và phạm vi ứng dụng thực tế của từng model.

    Kết luận
    Để chọn máy đo độ cứng kim loại cầm tay phù hợp, cần xem xét đồng thời vật liệu, phương pháp đo, thang đo, độ chính xác, thiết kế đầu đo và khả năng quản lý dữ liệu. Lựa chọn đúng thiết bị giúp quá trình kiểm tra thuận tiện hơn, đồng thời nâng cao độ tin cậy của kết quả trong sản xuất và kiểm soát chất lượng.
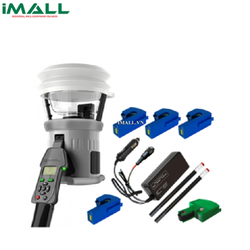
    Giải pháp kiểm tra đầu báo cháy tại các công trình có trần cao​

    Tìm hiểu những khó khăn khi kiểm tra đầu báo cháy tại công trình có trần cao và giải pháp sử dụng thiết bị chuyên dụng giúp công tác bảo trì thuận tiện, an toàn hơn.
    image_512 (1).png

    1. Vì sao kiểm tra đầu báo cháy tại công trình trần cao gặp nhiều khó khăn?

    Đầu báo cháy là một trong những thiết bị quan trọng trong hệ thống phòng cháy chữa cháy. Chúng có nhiệm vụ phát hiện dấu hiệu bất thường như khói hoặc nhiệt độ tăng cao, sau đó truyền tín hiệu về trung tâm báo cháy để phát cảnh báo.

    Tại các công trình như nhà xưởng, nhà kho, trung tâm thương mại, khách sạn hay nhà thi đấu, đầu báo thường được lắp đặt trên trần cao để bao phủ khu vực cần giám sát. Tuy nhiên, vị trí này cũng khiến việc kiểm tra và bảo trì trở nên phức tạp hơn.

    Một số khó khăn thường gặp gồm:

    Khó tiếp cận đầu báo: Đầu báo nằm ở độ cao lớn khiến kỹ thuật viên phải sử dụng thang hoặc phương tiện hỗ trợ.

    Tốn thời gian thao tác: Khi công trình có hàng chục hoặc hàng trăm đầu báo, việc di chuyển và tiếp cận từng vị trí có thể kéo dài.

    Tiềm ẩn nguy cơ mất an toàn: Thao tác trên thang hoặc thiết bị nâng ở độ cao lớn đòi hỏi biện pháp kiểm soát rủi ro phù hợp.

    Khó kiểm tra đồng bộ: Nếu thiếu dụng cụ chuyên dụng, quá trình thử nghiệm có thể không thống nhất giữa các vị trí.

    Vì vậy, lựa chọn phương pháp và thiết bị kiểm tra phù hợp là yếu tố cần thiết để hỗ trợ công tác bảo trì hệ thống báo cháy.
    >> Xem thêm các mẫu model thiết bị hỗ trợ phòng cháy chữa cháy được ứng dụng phổ biến hiện nay: https://imall.vn/thiet-bi-kiem-tra-he-thong-pccc

    2. Những phương pháp thường được sử dụng để kiểm tra đầu báo cháy trên cao

    Tùy vào kết cấu công trình, độ cao lắp đặt và loại đầu báo, kỹ thuật viên có thể lựa chọn phương pháp tiếp cận khác nhau.

    Sử dụng thang hoặc thiết bị nâng

    Đây là phương pháp thường gặp khi cần tiếp cận trực tiếp đầu báo. Kỹ thuật viên có thể sử dụng thang chuyên dụng hoặc thiết bị nâng người để thực hiện kiểm tra, vệ sinh và thay thế linh kiện.

    Ưu điểm của phương pháp này là tạo điều kiện tiếp cận trực tiếp vị trí lắp đặt. Tuy nhiên, việc triển khai có thể mất thời gian chuẩn bị, cần bố trí khu vực làm việc và tuân thủ nghiêm ngặt các yêu cầu an toàn khi làm việc trên cao.

    Đối với nhà xưởng có trần rất cao hoặc nhiều vị trí đầu báo, phương án này có thể làm tăng thời gian bảo trì và chi phí nhân công.

    Sử dụng sào nối dài và bộ dụng cụ thử đầu báo

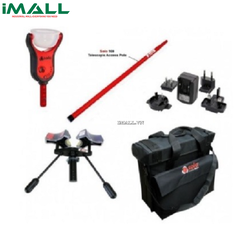
    Một giải pháp khác là sử dụng bộ dụng cụ thử đầu báo chuyên dụng kết hợp với sào nối dài. Thiết bị cho phép kỹ thuật viên đưa đầu thử đến vị trí đầu báo từ mặt sàn trong phạm vi tầm với được thiết kế.

    Phương pháp này có thể giảm nhu cầu tiếp cận trực tiếp bằng thang đối với những vị trí phù hợp. Một số bộ kit còn hỗ trợ cả thử nghiệm đầu báo và thao tác tháo lắp, tùy theo cấu hình sản phẩm.

    Khi lựa chọn, cần quan tâm đến chiều dài sào, trọng lượng thiết bị, khả năng tương thích với đầu báo và vật tư thử nghiệm được nhà sản xuất khuyến nghị.
    image_512 (3).png

    3. Lựa chọn thiết bị kiểm tra đầu báo cháy như thế nào?

    Để công việc kiểm tra đạt hiệu quả, thiết bị cần phù hợp với đặc điểm của công trình và loại đầu báo đang sử dụng.

    Xác định loại đầu báo cần kiểm tra

    Trước tiên, cần xác định hệ thống đang sử dụng đầu báo khói, đầu báo nhiệt hay loại đầu báo kết hợp. Mỗi loại có nguyên lý hoạt động và phương pháp thử khác nhau.

    Đầu báo khói cần sử dụng tác nhân thử phù hợp. Đầu báo nhiệt cần thiết bị tạo điều kiện nhiệt theo hướng dẫn của nhà sản xuất. Không nên sử dụng một phương pháp chung cho tất cả các loại đầu báo.

    Chọn chiều dài sào phù hợp với độ cao trần

    Chiều dài sào là thông số quan trọng khi lựa chọn bộ kit kiểm tra đầu báo tại công trình cao tầng hoặc nhà xưởng.

    Cần tính toán độ cao lắp đặt, tầm với của người thao tác và không gian xung quanh. Không nên chỉ căn cứ vào chiều dài sào tối đa mà bỏ qua trọng lượng, độ ổn định và khả năng điều khiển thiết bị khi sử dụng.

    Kiểm tra phụ kiện và tính tương thích

    Một bộ dụng cụ có thể bao gồm đầu thử, sào nối, buồng thử, vật tư tiêu hao hoặc phụ kiện tháo đầu báo. Trước khi mua, cần xác nhận đầy đủ cấu hình và khả năng tương thích với model đầu báo đang lắp đặt.

    Ngoài ra, nên ưu tiên sản phẩm có hướng dẫn sử dụng rõ ràng, phụ kiện thay thế và dịch vụ hỗ trợ kỹ thuật.

    4. Thiết bị hỗ trợ kiểm tra PCCC giúp ích gì cho công tác bảo trì?

    Việc sử dụng thiết bị chuyên dụng giúp kỹ thuật viên chủ động hơn trong quá trình kiểm tra đầu báo, đặc biệt tại những vị trí khó tiếp cận.

    Thay vì phải chuẩn bị phương tiện nâng cho mọi vị trí, kỹ thuật viên có thể sử dụng bộ dụng cụ thử đầu báo kết hợp sào nối dài khi điều kiện công trình cho phép.

    Một số bộ kit chuyên dụng như dòng SOLO được thiết kế để hỗ trợ kiểm tra đầu báo khói, đầu báo nhiệt và thao tác bảo trì tại vị trí cao. Ví dụ, bộ kit SOLO 823-101 có thông tin tầm với khoảng 9,3 m tính cả người thao tác theo mô tả sản phẩm. Người mua cần đối chiếu cấu hình, điều kiện sử dụng và khả năng tương thích trước khi lựa chọn.

    Bạn có thể tham khảo thêm thiết bị hỗ trợ kiểm tra PCCC để tìm hiểu về bộ dụng cụ thử đầu báo phù hợp với nhu cầu bảo trì công trình.

    5. Lưu ý khi kiểm tra đầu báo tại công trình có trần cao

    Dù sử dụng phương pháp nào, công tác kiểm tra vẫn cần tuân thủ quy trình kỹ thuật và yêu cầu an toàn.

    Trước khi thử nghiệm, cần thông báo cho bộ phận quản lý công trình, người trực hệ thống và các bên liên quan. Việc kiểm soát báo động thử phải được thực hiện theo quy trình được phê duyệt, tránh gây hiểu nhầm với tình huống cháy thực tế.

    Trong quá trình thao tác, không sử dụng vật tư thử không tương thích hoặc tác động lực quá mức lên đầu báo. Sau khi hoàn thành, cần kiểm tra phản hồi tại tủ trung tâm, ghi nhận kết quả và xác nhận hệ thống đã được khôi phục về trạng thái vận hành bình thường.

    Đặc biệt, thiết bị có sào nối dài không đồng nghĩa với việc mọi vị trí đều có thể kiểm tra an toàn từ mặt sàn. Những khu vực có vật cản, trần quá cao hoặc yêu cầu tiếp cận trực tiếp vẫn cần phương án làm việc phù hợp.

    Kết luận

    Kiểm tra đầu báo cháy tại các công trình có trần cao đòi hỏi phương pháp tiếp cận và dụng cụ phù hợp. Sử dụng bộ kit thử đầu báo kết hợp sào nối dài có thể giúp giảm thao tác tiếp cận trực tiếp ở những vị trí đáp ứng điều kiện sử dụng.

    Khi lựa chọn thiết bị, cần quan tâm đến loại đầu báo, chiều cao lắp đặt, cấu hình phụ kiện và hướng dẫn của nhà sản xuất. Đây là những yếu tố quan trọng giúp công tác kiểm tra, bảo trì hệ thống báo cháy được triển khai thuận tiện và có hệ thống hơn.
    >> Tìm hiểu thêm Kinh nghiệm chọn mua thiết bị kiểm tra PCCC cho tòa nhà, nhà xưởng và đơn vị bảo trì
    Cách kiểm soát độ ẩm trong kho hàng để hạn chế nấm mốc và hư hỏng

    Độ ẩm là một trong những yếu tố có ảnh hưởng trực tiếp đến chất lượng hàng hóa trong quá trình lưu kho. Nếu không khí trong kho quá ẩm, một số mặt hàng như giấy, bao bì carton, vải, gỗ và linh kiện kim loại có thể bị ảnh hưởng. Ngược lại, môi trường quá khô cũng có thể gây bất lợi cho một số sản phẩm cần duy trì độ ẩm nhất định.

    Để kiểm soát môi trường kho hiệu quả, doanh nghiệp không nên chỉ dựa vào cảm giác nóng, bí hoặc ẩm khi bước vào kho. Sử dụng nhiệt ẩm kế để theo dõi nhiệt độ và độ ẩm tương đối giúp nhân viên có dữ liệu cụ thể, phát hiện thay đổi sớm và chủ động điều chỉnh điều kiện bảo quản.
    image_512 (2).png

    1. Vì sao cần theo dõi độ ẩm trong kho hàng?

    Mỗi loại hàng hóa có yêu cầu bảo quản khác nhau. Giấy và thùng carton có thể hút ẩm, mềm hoặc biến dạng khi tiếp xúc với môi trường ẩm kéo dài. Vải và một số vật liệu hữu cơ có nguy cơ phát sinh nấm mốc nếu điều kiện bảo quản không phù hợp. Với sản phẩm kim loại, hơi ẩm và hiện tượng ngưng tụ có thể góp phần thúc đẩy quá trình ăn mòn.

    Đối với thiết bị điện tử, độ ẩm và điều kiện tĩnh điện cũng cần được xem xét theo hướng dẫn của nhà sản xuất. Vì vậy, doanh nghiệp cần xác định điều kiện môi trường phù hợp với từng nhóm sản phẩm thay vì áp dụng một ngưỡng độ ẩm chung cho toàn bộ kho.

    Nhiệt ẩm kế giúp ghi nhận hai thông số cơ bản là nhiệt độ và độ ẩm tương đối (%RH). Khi theo dõi thường xuyên, người quản lý có thể nhận biết thời điểm độ ẩm tăng, so sánh giữa các khu vực và đánh giá hiệu quả của thông gió hoặc thiết bị hút ẩm.

    2. Lựa chọn nhiệt ẩm kế phù hợp cho kho

    Đối với kho nhỏ hoặc khu vực cần kiểm tra đơn giản, nhiệt ẩm kế kỹ thuật số có màn hình hiển thị đồng thời nhiệt độ và độ ẩm có thể đáp ứng nhu cầu cơ bản. Nếu cần quan sát nhanh từ xa, doanh nghiệp có thể cân nhắc thiết bị có màn hình lớn hoặc đặt tại vị trí dễ nhìn.

    Ví dụ, nhiệt ẩm kế ETI 810-145 có dải đo nhiệt độ 0–50°C, độ ẩm 10–99%RH, độ phân giải nhiệt độ 0,1°C và độ chính xác độ ẩm được công bố là ±5%RH trong khoảng 30–70%RH. Đây có thể là lựa chọn để tham khảo cho các nhu cầu giám sát môi trường thông thường, nhưng cần đối chiếu thông số với yêu cầu bảo quản của hàng hóa.

    Với kho lớn hoặc nơi cần theo dõi nhiều khu vực, nên xem xét thiết bị có khả năng lưu dữ liệu, cảnh báo hoặc kết nối hệ thống giám sát. Trước khi mua, hãy xác định số điểm cần theo dõi, dải nhiệt độ và độ ẩm, độ chính xác yêu cầu và cách lưu hồ sơ.

    3. Bố trí thiết bị đo ở đâu trong kho?

    Vị trí đặt nhiệt ẩm kế ảnh hưởng đến mức độ đại diện của số liệu. Nếu thiết bị đặt ngay cạnh cửa kho, cửa thông gió, máy lạnh hoặc nguồn nhiệt, kết quả có thể phản ánh điều kiện cục bộ thay vì môi trường chung.

    Nên xác định các vị trí theo đặc điểm kho và hàng hóa. Chẳng hạn, có thể theo dõi khu vực gần cửa nhập hàng, khu vực trung tâm và khu vực có nguy cơ ẩm cao. Với kho có nhiều tầng kệ hoặc nhiều phòng riêng, cần đánh giá xem một thiết bị có đủ đại diện hay không.

    Không nên đặt thiết bị sát tường ẩm, trên nền kho hoặc ngay phía trên thiết bị tạo nhiệt nếu các vị trí đó không phản ánh điều kiện cần kiểm soát. Đối với hệ thống theo dõi nhiều điểm, hãy ghi nhãn từng thiết bị để dễ đối chiếu dữ liệu.
    image_512.png

    4. Thiết lập ngưỡng cảnh báo theo từng loại hàng

    Sau khi xác định được yêu cầu bảo quản, doanh nghiệp nên quy định khoảng nhiệt độ và độ ẩm mục tiêu cho từng nhóm hàng. Các ngưỡng này cần dựa trên hướng dẫn của nhà sản xuất, quy định chất lượng hoặc yêu cầu hợp đồng.

    Không nên mặc định rằng mọi kho đều phải duy trì cùng một mức độ ẩm. Kho chứa giấy, kho thiết bị điện tử, kho thực phẩm và kho nguyên liệu dệt may có thể cần điều kiện khác nhau.

    Nếu thiết bị có chức năng cảnh báo, hãy thiết lập ngưỡng phù hợp và xác định người chịu trách nhiệm khi có cảnh báo. Nếu dùng nhiệt ẩm kế cơ bản không có cảnh báo, nhân viên cần kiểm tra theo lịch cố định và ghi lại kết quả.

    5. Xử lý khi độ ẩm trong kho tăng cao

    Khi phát hiện độ ẩm vượt ngưỡng đã quy định, trước hết cần xác nhận kết quả bằng cách kiểm tra lại thiết bị hoặc đo tại một vị trí khác. Tiếp theo, kiểm tra các nguyên nhân có thể xảy ra như nước thấm, cửa kho mở lâu, thông gió không phù hợp, hàng hóa nhập kho còn ẩm hoặc thiết bị điều hòa hoạt động bất thường.

    Tùy tình hình, doanh nghiệp có thể tăng cường hút ẩm, điều chỉnh thông gió, kiểm tra hệ thống làm lạnh hoặc di chuyển hàng hóa nhạy cảm đến khu vực phù hợp hơn. Không nên chỉ mở cửa kho để thông gió mà chưa đánh giá điều kiện bên ngoài, bởi không khí ngoài trời cũng có thể mang nhiều hơi ẩm.

    Nếu phát hiện hàng hóa đã có dấu hiệu ẩm mốc, cần phân loại và xử lý theo quy trình riêng. Không nên chỉ giảm độ ẩm rồi mặc định hàng hóa đã trở lại trạng thái đạt yêu cầu.

    >> Tìm hiểu thêm So sánh các thương hiệu nhiệt kế ẩm thịnh hành hiện nay https://sinhimall.mystrikingly.com/blog/cac-thuong-hieu-nhiet-ke-am-thinh-hanh

    6. Xây dựng lịch theo dõi và lưu dữ liệu

    Để kiểm soát môi trường kho hiệu quả, cần ghi lại thời gian đo, vị trí, nhiệt độ, độ ẩm và các hành động xử lý khi có bất thường. Tần suất theo dõi nên dựa vào mức độ nhạy cảm của hàng hóa, biến động môi trường và yêu cầu quản lý.

    Dữ liệu theo ngày hoặc theo ca giúp doanh nghiệp nhận biết xu hướng tăng độ ẩm, thay vì chỉ nhìn vào một giá trị tại thời điểm kiểm tra. Nếu dùng thiết bị có bộ nhớ, cần kiểm tra cách trích xuất dữ liệu và sao lưu hồ sơ.

    Ngoài ra, nên định kỳ kiểm tra tình trạng pin, cảm biến và độ tin cậy của thiết bị. Nếu kết quả có dấu hiệu bất thường hoặc công việc yêu cầu độ chính xác cao, cần thực hiện kiểm tra hoặc hiệu chuẩn theo hướng dẫn của nhà sản xuất.

    Kết luận

    Kiểm soát độ ẩm kho hàng bắt đầu từ việc xác định yêu cầu bảo quản, lựa chọn nhiệt ẩm kế phù hợp, bố trí thiết bị đúng vị trí và theo dõi số liệu có hệ thống. Khi phát hiện độ ẩm bất thường, doanh nghiệp cần xác minh kết quả, tìm nguyên nhân và xử lý theo từng loại hàng hóa.

    Một quy trình theo dõi đơn giản nhưng nhất quán sẽ giúp hạn chế nguy cơ hư hỏng, hỗ trợ quản lý chất lượng và nâng cao hiệu quả lưu kho.
    Vì sao máy đo nhiệt độ hồng ngoại cho kết quả khác nhau trên cùng một vật thể?
    Tìm hiểu nguyên nhân khiến máy đo nhiệt độ hồng ngoại cho kết quả khác nhau, từ khoảng cách đo, độ phát xạ đến môi trường và cách khắc phục hiệu quả.
    image_512.jpg
    1. Vì sao máy đo nhiệt độ hồng ngoại cho kết quả khác nhau?
    Máy đo nhiệt độ hồng ngoại là thiết bị được sử dụng phổ biến trong kiểm tra máy móc, hệ thống điện, thiết bị gia nhiệt, thực phẩm và nhiều ứng dụng công nghiệp khác. Ưu điểm của thiết bị là đo nhiệt độ bề mặt nhanh chóng mà không cần tiếp xúc trực tiếp với vật thể.
    Tuy nhiên, trong quá trình sử dụng, người dùng có thể gặp tình trạng máy cho kết quả khác nhau dù đo cùng một vị trí. Chẳng hạn, lần đo đầu tiên ghi nhận 45°C nhưng lần tiếp theo chỉ còn 41°C.
    Tình trạng này không nhất thiết có nghĩa máy bị hỏng. Kết quả đo có thể chịu ảnh hưởng bởi nhiều yếu tố như khoảng cách, góc đo, đặc tính bề mặt vật thể, nhiệt độ môi trường và cách sử dụng thiết bị.
    Hiểu rõ những nguyên nhân này sẽ giúp người dùng đánh giá kết quả chính xác hơn, hạn chế sai số và tránh đưa ra quyết định dựa trên dữ liệu đo chưa đáng tin cậy.

    2. Những nguyên nhân khiến máy đo nhiệt độ hồng ngoại bị sai số
    2.1. Khoảng cách đo không phù hợp
    Một trong những yếu tố quan trọng nhất là khoảng cách giữa máy và vật thể cần đo.
    Máy đo nhiệt độ hồng ngoại thường có tỷ lệ khoảng cách trên đường kính vùng đo, được ký hiệu là D:S (Distance-to-Spot Ratio). Tỷ lệ này cho biết kích thước vùng đo thay đổi như thế nào khi khoảng cách tăng lên.
    Ví dụ, với thiết bị có tỷ lệ D:S là 12:1, ở khoảng cách 120 cm, đường kính vùng đo lý tưởng xấp xỉ 10 cm. Khi đứng xa hơn, vùng đo sẽ lớn hơn và có thể bao gồm cả những khu vực có nhiệt độ khác nhau.
    Nếu người dùng đo một đầu nối điện nhỏ nhưng vùng đo bao phủ cả đầu nối và phần kim loại xung quanh, kết quả hiển thị có thể không phản ánh đúng nhiệt độ của vị trí cần kiểm tra.
    Cách khắc phục: Đọc thông số D:S trong tài liệu hướng dẫn và giữ khoảng cách đủ gần để vùng đo nằm trọn trên bề mặt mục tiêu.

    2.2. Bề mặt vật thể có độ phát xạ khác nhau
    Độ phát xạ (emissivity) là khả năng phát ra bức xạ hồng ngoại của bề mặt vật liệu. Đây là yếu tố có ảnh hưởng đáng kể đến kết quả đo nhiệt độ bằng hồng ngoại.
    Các bề mặt sơn mờ, cao su hoặc vật liệu có độ phát xạ cao thường dễ đo hơn. Trong khi đó, kim loại sáng bóng như nhôm, đồng hoặc thép không gỉ đánh bóng có thể phản xạ bức xạ từ môi trường xung quanh, khiến kết quả đo sai lệch.
    Chẳng hạn, hai chi tiết có cùng nhiệt độ thực tế nhưng một chi tiết được sơn đen mờ, chi tiết còn lại là kim loại sáng bóng có thể cho kết quả đo khác nhau trên cùng một thiết bị.
    Một số máy đo cho phép điều chỉnh độ phát xạ. Nếu cài đặt không phù hợp với vật liệu, kết quả đo có thể thiếu chính xác.
    Cách khắc phục:
    - Kiểm tra khả năng điều chỉnh độ phát xạ của thiết bị.
    - Tham khảo hệ số phát xạ phù hợp với vật liệu cần đo.
    - Với bề mặt kim loại phản xạ mạnh, nên sử dụng phương pháp đo tham chiếu phù hợp hoặc chuẩn bị một vùng đo có đặc tính bề mặt đã biết nếu quy trình cho phép.
    - Không tự ý phủ sơn hoặc dán vật liệu lên thiết bị đang vận hành nếu việc này ảnh hưởng đến an toàn hoặc điều kiện kiểm tra.

    2.3. Góc đo và vị trí đo không nhất quán
    Khi đo nhiệt độ bề mặt, hướng đặt máy cũng có thể ảnh hưởng đến kết quả, đặc biệt với các vật liệu phản xạ.
    Nếu lần đầu đo vuông góc với bề mặt nhưng lần sau đo nghiêng, lượng bức xạ thu được có thể thay đổi. Điều này dễ xảy ra khi kiểm tra ống kim loại, đường ống công nghiệp hoặc các chi tiết có hình dạng cong.
    Ngoài ra, một vật thể có thể có sự chênh lệch nhiệt độ giữa các khu vực. Đo lệch vài centimet cũng có thể khiến kết quả thay đổi, nhất là tại các điểm phát nhiệt cục bộ như mối nối điện hoặc ổ trục.
    Cách khắc phục: Đánh dấu vị trí cần đo, giữ hướng đo nhất quán và ưu tiên đo gần vuông góc với bề mặt khi điều kiện cho phép.

    2.4. Nhiệt độ môi trường ảnh hưởng đến phép đo
    Máy đo nhiệt độ hồng ngoại ghi nhận bức xạ từ vật thể trong vùng quan sát. Vì vậy, môi trường xung quanh có thể tác động đến kết quả, đặc biệt khi bề mặt phản xạ mạnh hoặc có sự chênh lệch nhiệt độ lớn.
    Một số tình huống thường gặp gồm:
    - Đo ngoài trời dưới ánh nắng trực tiếp.
    - Đo vật thể gần lò nung, bộ gia nhiệt hoặc nguồn nhiệt bức xạ.
    - Đo ngay sau khi di chuyển máy từ phòng điều hòa sang môi trường nóng.
    - Đo qua kính, hơi nước hoặc các vật cản mà thiết bị không được thiết kế để đo xuyên qua.
    Cần lưu ý rằng máy đo hồng ngoại thông thường đo nhiệt độ bề mặt nhìn thấy, không đo trực tiếp nhiệt độ bên trong vật thể. Kính, hơi nước và các vật cản có thể làm thay đổi bức xạ đến cảm biến, nên không thể mặc định kết quả là nhiệt độ thật của vật nằm phía sau.
    Cách khắc phục: Cho thiết bị thích nghi với môi trường theo hướng dẫn của nhà sản xuất, tránh các nguồn bức xạ gây nhiễu và đảm bảo đường ngắm đến bề mặt cần đo không bị cản trở.

    2.5. Thiết bị chưa được kiểm tra hoặc hiệu chuẩn phù hợp
    Sau thời gian sử dụng, máy đo nhiệt độ có thể bị ảnh hưởng bởi va đập, bụi bẩn, điều kiện bảo quản hoặc sự xuống cấp của linh kiện.
    Nếu kết quả đo liên tục bất thường dù người dùng đã kiểm soát khoảng cách, bề mặt và môi trường, cần xem xét tình trạng thiết bị.
    Cũng cần phân biệt giữa độ phân giải hiển thị, độ chính xác và độ lặp lại. Máy hiển thị đến 0,1°C không đồng nghĩa với việc phép đo chính xác đến 0,1°C. Độ chính xác phải được đánh giá theo thông số kỹ thuật của nhà sản xuất và điều kiện đo cụ thể.
    Đối với công việc kiểm tra chất lượng hoặc bảo trì quan trọng, nên thực hiện kiểm tra định kỳ, đối chiếu với thiết bị tham chiếu phù hợp và hiệu chuẩn theo yêu cầu sử dụng.
    image_512 (1).png
    3. Cách đo để hạn chế sai số của máy đo nhiệt độ hồng ngoại
    Để cải thiện độ tin cậy của kết quả, người dùng có thể thực hiện theo quy trình sau:
    1. Kiểm tra thiết bị: Đảm bảo cảm biến sạch, pin đủ điện và chế độ đo được cài đặt đúng.
    2. Xác định vị trí đo: Chọn khu vực đại diện cho mục đích kiểm tra, tránh vùng có nhiều vật liệu hoặc nhiệt độ khác nhau.
    3. Kiểm tra khoảng cách: Dựa vào tỷ lệ D:S để đảm bảo vùng đo nhỏ hơn vùng bề mặt cần kiểm tra.
    4. Cài đặt độ phát xạ: Điều chỉnh theo vật liệu nếu máy hỗ trợ.
    5. Giữ cách đo nhất quán: Duy trì khoảng cách, góc đo và vị trí đo giữa các lần kiểm tra.
    6. Đo lặp lại: Thực hiện vài lần tại cùng vị trí trong điều kiện ổn định để đánh giá độ lặp lại.
    7. Đối chiếu khi cần thiết: Nếu kết quả có ý nghĩa quan trọng đối với an toàn hoặc chất lượng, hãy sử dụng phương pháp tham chiếu phù hợp.

    4. Khi nào nên thay máy đo nhiệt độ hồng ngoại?
    Không phải mọi kết quả khác nhau đều là dấu hiệu thiết bị hỏng. Tuy nhiên, người dùng nên kiểm tra chuyên sâu khi xuất hiện các biểu hiện sau:
    - Kết quả thay đổi bất thường trong điều kiện đo ổn định.
    - Máy hiển thị lỗi hoặc kết quả nằm ngoài dải đo cho phép.
    - Thiết bị từng bị rơi, va đập hoặc tiếp xúc với môi trường vượt giới hạn kỹ thuật.
    - Kết quả sai lệch đáng kể khi đối chiếu với nguồn tham chiếu phù hợp.
    Khi lựa chọn máy thay thế, nên cân nhắc dải nhiệt độ, độ chính xác, tỷ lệ D:S, khả năng điều chỉnh độ phát xạ, thời gian đáp ứng và điều kiện sử dụng thực tế.

    Tình trạng máy đo nhiệt độ hồng ngoại cho kết quả khác nhau có thể xuất phát từ nhiều nguyên nhân, không chỉ riêng lỗi thiết bị. Khoảng cách đo, độ phát xạ, góc đo, môi trường và tình trạng hiệu chuẩn đều cần được xem xét.
    Sử dụng đúng kỹ thuật, kiểm tra thông số trước khi đo và duy trì quy trình đo nhất quán sẽ giúp hạn chế sai số, nâng cao độ tin cậy của kết quả và hỗ trợ công việc kiểm tra hiệu quả hơn.
    Ampe kìm có đo được điện áp, điện trở và tần số không?

    1. Ampe kìm có những chức năng đo nào?

    Ampe kìm được biết đến chủ yếu với chức năng đo dòng điện thông qua hàm kẹp. Tuy nhiên, nhiều model hiện nay còn tích hợp các chức năng tương tự đồng hồ vạn năng, giúp kỹ thuật viên kiểm tra nhiều thông số điện trong cùng một thiết bị.
    Tùy từng model, ampe kìm có thể hỗ trợ đo:
    - Dòng điện AC và/hoặc DC.
    - Điện áp AC và DC.
    - Điện trở.
    - Tần số.
    - Kiểm tra thông mạch.
    - Kiểm tra diode.
    - Điện dung hoặc nhiệt độ.
    Không phải sản phẩm nào cũng có đầy đủ các chức năng này. Người dùng cần kiểm tra bảng thông số kỹ thuật của model cụ thể trước khi sử dụng.
    Xem file đính kèm #492907
    2. Cách sử dụng ampe kìm đo điện áp
    Để đo điện áp, ampe kìm thường sử dụng hai que đo kết nối với các cổng đo được quy định trên thiết bị.
    Quy trình cơ bản:
    1. Kiểm tra dây đo, đầu que đo và vỏ cách điện.
    2. Cắm que đen và que đỏ đúng cổng đo theo hướng dẫn của nhà sản xuất.
    3. Chọn chế độ đo điện áp AC hoặc DC phù hợp.
    4. Đặt hai que đo vào hai điểm cần kiểm tra.
    5. Đọc kết quả trên màn hình và so sánh với giá trị dự kiến.
    Khi đo điện áp, không sử dụng hàm kẹp thay cho que đo. Đồng thời, phải xác nhận thiết bị và que đo có mức điện áp, cấp CAT phù hợp với vị trí đo.

    3. Cách sử dụng ampe kìm đo điện trở
    Chức năng đo điện trở hỗ trợ kiểm tra các linh kiện, điện trở tải và một số thành phần của mạch điện.

    Các bước cơ bản:
    • Ngắt nguồn điện của mạch cần kiểm tra.
    • Xác nhận mạch đã hết điện bằng phương pháp kiểm tra phù hợp.
    • Xả tụ điện theo quy trình an toàn nếu có.
    • Chuyển thiết bị sang chế độ đo điện trở.
    • Đặt hai que đo vào hai đầu phần tử cần kiểm tra.
    • Đọc kết quả và so sánh với thông số kỹ thuật của linh kiện.
    Nếu linh kiện vẫn nằm trong mạch, các đường dẫn song song có thể làm thay đổi kết quả đo. Trong trường hợp cần xác định chính xác điện trở của một linh kiện, có thể phải tách một đầu linh kiện khỏi mạch theo quy trình phù hợp.
    Lưu ý: Không đo điện trở trên mạch đang mang điện.
    Xem file đính kèm #492908
    4. Cách sử dụng ampe kìm đo tần số
    Tần số cho biết số chu kỳ của tín hiệu điện trong một giây, được đo bằng đơn vị hertz (Hz).
    Ở Việt Nam, tần số danh định của lưới điện xoay chiều thông thường là 50 Hz. Một số thiết bị có chức năng đo tần số giúp kiểm tra tín hiệu nguồn hoặc đánh giá hoạt động của các hệ thống điều khiển.
    Để đo tần số:
    1. Xác nhận ampe kìm có chức năng đo Hz.
    2. Chọn đúng chế độ theo hướng dẫn của nhà sản xuất.
    3. Kết nối que đo hoặc sử dụng phương pháp đo được thiết bị hỗ trợ.
    4. Đọc giá trị hiển thị và đối chiếu với tần số dự kiến.
    Khi kiểm tra đầu ra biến tần, cần lưu ý tín hiệu có thể có dạng sóng phức tạp. Không phải ampe kìm nào cũng đo được chính xác tần số trong mọi điều kiện.
    >> Tìm hiểu thêm: True RMS trên ampe kìm là gì? Khi nào cần sử dụng?
    5. Có nên mua ampe kìm đa chức năng không?
    Ampe kìm đa chức năng phù hợp với người cần thực hiện nhiều phép đo trong quá trình sửa chữa và bảo trì điện.
    Xem file đính kèm #492906
    Nếu chỉ cần đo dòng điện AC trong những công việc đơn giản, một model cơ bản có thể đã đáp ứng tốt. Nếu thường xuyên xử lý nhiều loại sự cố, nên cân nhắc thiết bị có nhiều chức năng đo, nhưng vẫn cần ưu tiên độ chính xác và mức an toàn điện.
    Kết luận
    Ampe kìm không chỉ dùng để đo dòng điện. Nhiều model còn hỗ trợ đo điện áp, điện trở và tần số, giúp mở rộng khả năng kiểm tra hệ thống điện. Tuy nhiên, các chức năng và giới hạn đo khác nhau theo từng model, vì vậy cần đọc kỹ hướng dẫn sử dụng trước khi thao tác.
    Hướng dẫn bảo dưỡng và hiệu chuẩn máy đo nhiệt độ tiếp xúc bền lâu
    image_512 (1).png
    1. Vì sao cần bảo dưỡng và hiệu chuẩn máy đo nhiệt độ tiếp xúc?


    Máy đo nhiệt độ tiếp xúc được sử dụng trong sản xuất, bảo trì máy móc, chế biến thực phẩm, phòng thí nghiệm và nhiều lĩnh vực khác. Trong quá trình sử dụng, đầu dò có thể bị bám bẩn, dây dẫn bị hư hỏng hoặc cảm biến chịu tác động của nhiệt độ và môi trường làm việc.

    Những yếu tố này có thể làm kết quả đo không ổn định hoặc sai lệch so với giá trị thực tế. Việc bảo dưỡng định kỳ giúp thiết bị duy trì tình trạng hoạt động tốt, trong khi hiệu chuẩn giúp xác định mức độ sai lệch của kết quả đo so với chuẩn tham chiếu.

    Cần phân biệt hai công việc này. Bảo dưỡng là hoạt động vệ sinh, kiểm tra và chăm sóc thiết bị. Hiệu chuẩn là quá trình xác định mối quan hệ giữa giá trị hiển thị của thiết bị và giá trị chuẩn trong những điều kiện xác định. Hiệu chuẩn không đồng nghĩa với việc thiết bị chắc chắn được điều chỉnh về trạng thái không sai số.

    2. Cách vệ sinh máy đo nhiệt độ tiếp xúc

    2.1. Vệ sinh thân máy

    Trước khi vệ sinh, hãy tắt thiết bị và tháo đầu dò nếu hướng dẫn của nhà sản xuất cho phép. Dùng khăn mềm để lau bụi bẩn trên thân máy, màn hình và các nút bấm.

    Không tự ý nhúng thân máy vào nước hoặc dùng dung môi mạnh khi thiết bị không được thiết kế để chịu các tác động này. Nếu máy có cấp bảo vệ chống bụi, chống nước, cần tuân thủ đúng giới hạn được nhà sản xuất công bố.

    2.2. Làm sạch đầu dò

    Đầu dò là bộ phận trực tiếp tiếp xúc với vật thể hoặc mẫu đo nên cần được kiểm tra thường xuyên. Sau mỗi lần sử dụng, hãy làm sạch đầu dò theo hướng dẫn của nhà sản xuất và theo yêu cầu vệ sinh của quy trình.

    Nếu đo thực phẩm hoặc mẫu có nguy cơ nhiễm bẩn, cần sử dụng phương pháp vệ sinh phù hợp để tránh lây nhiễm chéo. Không dùng vật sắc cạo mạnh lên phần cảm biến hoặc tự ý tháo rời đầu dò.

    Với đầu dò có dấu hiệu ăn mòn, cong gãy, đứt dây hoặc phản hồi bất thường, nên ngừng sử dụng để kiểm tra trước khi tiếp tục đo.

    2.3. Kiểm tra dây dẫn và đầu nối

    Đối với máy sử dụng đầu dò rời, hãy kiểm tra dây dẫn, phích cắm và điểm nối trước khi làm việc. Dây bị xoắn, kéo căng hoặc gập mạnh có thể gây ra kết nối chập chờn và kết quả đo không ổn định.

    Không kéo dây để rút đầu dò khỏi máy. Hãy cầm phần đầu nối đúng cách và tránh để đầu nối tiếp xúc với nước hoặc hóa chất nếu thiết bị không được thiết kế cho môi trường đó.
    image_512 (3).jpg

    3. Hướng dẫn kiểm tra hoạt động trước khi đo

    Trước mỗi ca làm việc, hãy kiểm tra tình trạng thân máy, đầu dò, màn hình và nguồn điện. Bật thiết bị, quan sát xem màn hình có hiển thị bình thường hay xuất hiện ký hiệu lỗi hoặc cảnh báo pin yếu.

    Tiếp theo, kiểm tra xem đầu dò có đúng loại và đúng dải nhiệt độ cần đo hay không. Với thiết bị sử dụng cặp nhiệt điện, cần bảo đảm loại cảm biến và đầu nối tương thích với máy. Dùng sai loại đầu dò có thể dẫn đến kết quả sai lệch.

    Nếu công việc yêu cầu độ tin cậy cao, nên kiểm tra thiết bị bằng một điểm nhiệt độ tham chiếu phù hợp trước khi sử dụng. Kết quả kiểm tra cần được so sánh với giới hạn sai số cho phép của thiết bị và yêu cầu của quy trình.

    4. Cách kiểm tra và hiệu chuẩn máy đo nhiệt độ tiếp xúc

    4.1. Kiểm tra bằng điểm nhiệt độ tham chiếu

    Một phương pháp kiểm tra đơn giản là sử dụng môi trường có nhiệt độ ổn định và giá trị tham chiếu đã biết. Ví dụ, hỗn hợp nước đá và nước có thể tạo điểm gần 0°C trong điều kiện chuẩn bị phù hợp.

    Tuy nhiên, phép kiểm tra này chỉ hữu ích khi đầu dò phù hợp, mẫu được chuẩn bị đúng cách và người thực hiện tuân thủ quy trình. Nhiệt độ của nước đá đang tan không tự động bảo đảm mọi vị trí trong vật chứa đều chính xác ở 0°C.

    Với yêu cầu đo lường nghiêm ngặt, nên sử dụng thiết bị chuẩn hoặc bộ hiệu chuẩn nhiệt độ có độ không đảm bảo đo phù hợp.

    4.2. So sánh với nhiệt kế chuẩn

    Đặt đầu dò của thiết bị cần kiểm tra và đầu dò chuẩn vào cùng một môi trường nhiệt độ ổn định, đồng thời bố trí các đầu dò gần nhau để giảm ảnh hưởng của chênh lệch nhiệt độ theo vị trí.

    Chờ hệ thống ổn định rồi ghi nhận kết quả từ cả hai thiết bị. Độ lệch có thể được xác định bằng cách lấy giá trị hiển thị của máy cần kiểm tra trừ đi giá trị tham chiếu.

    Cần thực hiện ở các điểm nhiệt độ đại diện cho phạm vi sử dụng nếu quy trình yêu cầu. Một phép kiểm tra tại một điểm không chứng minh thiết bị chính xác trên toàn bộ dải đo.

    4.3. Khi nào cần hiệu chuẩn?

    Chu kỳ hiệu chuẩn phụ thuộc vào mức độ sử dụng, yêu cầu chất lượng, điều kiện môi trường, khuyến nghị của nhà sản xuất và mức độ rủi ro nếu kết quả đo sai lệch.

    Thiết bị dùng trong kiểm soát chất lượng, phòng thí nghiệm hoặc quy trình có yêu cầu truy xuất nguồn gốc thường cần lịch hiệu chuẩn được quản lý rõ ràng. Sau khi đầu dò bị va đập, tiếp xúc quá nhiệt hoặc cho kết quả bất thường, nên kiểm tra trước khi tiếp tục sử dụng.

    Nếu thiết bị không đạt yêu cầu, hãy gửi đến đơn vị có năng lực hiệu chuẩn hoặc sửa chữa phù hợp. Không tự ý điều chỉnh hệ số bù nếu chưa hiểu rõ cấu hình và quy trình kỹ thuật của máy.

    5. Cách bảo quản để kéo dài tuổi thọ thiết bị

    Sau khi sử dụng, vệ sinh và làm khô đầu dò theo hướng dẫn, cuộn dây dẫn nhẹ nhàng và cất máy trong hộp bảo vệ. Tránh để thiết bị ở nơi có nhiệt độ vượt giới hạn cho phép, nơi có độ ẩm cao hoặc môi trường dễ gây ăn mòn.

    Nếu không sử dụng trong thời gian dài, hãy bảo quản pin theo hướng dẫn của nhà sản xuất để hạn chế nguy cơ pin rò rỉ. Không để đầu dò chịu lực hoặc tiếp xúc với nhiệt độ vượt quá giới hạn của cảm biến.

    Doanh nghiệp nên lưu hồ sơ gồm mã thiết bị, ngày kiểm tra, kết quả so sánh, ngày hiệu chuẩn, tình trạng đầu dò và các lần sửa chữa. Hồ sơ này giúp xác định xu hướng sai lệch và chủ động lên kế hoạch bảo trì.
    >> Tham khảo những model máy đo nhiệt độ tiếp xúc có độ bền cao được nhiều đơn vị tin dùng hiện nay: https://imall.vn/may-do-nhiet-do/may-do-nhiet-do-tiep-xuc

    6. Những lỗi cần tránh khi bảo dưỡng và hiệu chuẩn

    Dùng hóa chất vệ sinh không phù hợp với vật liệu đầu dò.

    Đo vượt dải nhiệt độ cho phép của cảm biến.

    Bỏ qua tình trạng dây dẫn, đầu nối hoặc pin.

    Kết luận máy chính xác chỉ từ một phép kiểm tra đơn giản.

    Tự điều chỉnh thiết bị khi chưa xác định được nguyên nhân sai lệch.

    Tiếp tục sử dụng máy có kết quả bất thường trong quy trình kiểm soát chất lượng.

    Bảo dưỡng đúng cách giúp máy đo nhiệt độ tiếp xúc hoạt động ổn định và giảm nguy cơ hỏng hóc. Trong khi đó, kiểm tra và hiệu chuẩn định kỳ giúp người dùng đánh giá độ tin cậy của kết quả đo theo yêu cầu thực tế.

    Khi lựa chọn thiết bị tại iMall.vn, hãy quan tâm đến khả năng thay thế đầu dò, hướng dẫn bảo trì, yêu cầu hiệu chuẩn và dịch vụ hỗ trợ kỹ thuật. Đây là những yếu tố quan trọng giúp kiểm soát chi phí sử dụng trong dài hạn.
    Máy đo độ dày lớp phủ là thiết bị được sử dụng để kiểm tra chiều dày của màng sơn, lớp mạ và lớp phủ bảo vệ trên nhiều loại vật liệu. Tùy theo quy mô sản xuất và yêu cầu kiểm tra, doanh nghiệp có thể lựa chọn thiết bị cầm tay hoặc hệ thống đo đặt cố định trên bàn.

    Mỗi loại có ưu điểm riêng về tính linh hoạt, cách thao tác và khả năng tích hợp vào quy trình kiểm soát chất lượng. Tuy nhiên, không nên mặc định máy để bàn luôn chính xác hơn máy cầm tay. Độ chính xác thực tế phụ thuộc vào nguyên lý đo, cấu hình thiết bị, đầu dò, điều kiện đo và cách hiệu chuẩn.
    Xem file đính kèm #492564

    1. Máy đo độ dày lớp phủ cầm tay là gì?

    Máy đo độ dày lớp phủ cầm tay là thiết bị nhỏ gọn, thường tích hợp màn hình và đầu dò để người sử dụng có thể mang đến vị trí cần kiểm tra. Nhiều dòng máy sử dụng nguyên lý từ tính hoặc dòng điện xoáy để đo lớp phủ trên nền kim loại phù hợp.

    Loại thiết bị này được sử dụng phổ biến trong kiểm tra sơn công nghiệp, kiểm tra lớp phủ trên linh kiện, giám sát thi công và bảo trì thiết bị tại hiện trường.

    Ưu điểm của máy đo cầm tay
    • Tính linh hoạt cao: Có thể mang đến nhiều vị trí kiểm tra, kể cả tại công trường, nhà máy hoặc khu vực lắp đặt thiết bị.
    • Thao tác nhanh: Nhiều dòng máy cho phép đặt đầu dò trực tiếp lên bề mặt và đọc kết quả ngay trên màn hình.
    • Dễ triển khai: Thiết bị phù hợp với hoạt động kiểm tra định kỳ, kiểm tra tại chỗ và những công việc cần di chuyển thường xuyên.
    • Đa dạng lựa chọn: Thị trường có nhiều dòng máy với các mức dải đo, độ phân giải, loại đầu dò và chức năng lưu dữ liệu khác nhau.
    Nhược điểm của máy đo cầm tay

    Kết quả đo có thể chịu ảnh hưởng bởi thao tác của người sử dụng, tư thế đặt đầu dò, hình dạng bề mặt và điều kiện môi trường. Với chi tiết nhỏ hoặc có hình dạng phức tạp, việc định vị đầu dò chính xác có thể khó khăn.

    Ngoài ra, không phải mọi máy cầm tay đều hỗ trợ đo trên mọi loại nền hoặc lớp phủ. Một số thiết bị có dải đo giới hạn, khả năng lưu dữ liệu cơ bản hoặc không phù hợp với quy trình kiểm tra tự động số lượng lớn.
    >> Tham khảo các model máy đo độ dày lớp phủ cầm tay được lựa chọn phổ biến hiện nay tại đây.

    2. Máy đo độ dày lớp phủ để bàn là gì?

    Máy đo để bàn là cách gọi các thiết bị hoặc hệ thống đo được bố trí cố định tại bàn kiểm tra, thường phục vụ đo mẫu, linh kiện hoặc sản phẩm theo quy trình kiểm soát chất lượng tại một vị trí nhất định.

    Tùy thiết kế, hệ thống có thể sử dụng đầu dò chuyên dụng, đồ gá định vị mẫu, phần mềm ghi nhận dữ liệu hoặc chức năng tự động hóa. Cần lưu ý rằng “để bàn” mô tả cách bố trí thiết bị, không phải một nguyên lý đo riêng. Một số hệ thống để bàn sử dụng nguyên lý khác với máy đo cầm tay, trong khi một số khác có thể dùng cùng nguyên lý nhưng bổ sung cơ cấu định vị và xử lý dữ liệu.

    Ưu điểm của máy đo để bàn
    • Điều kiện đo ổn định: Đồ gá hoặc cơ cấu định vị có thể giúp giữ mẫu nhất quán, giảm ảnh hưởng từ thao tác thủ công trong các ứng dụng phù hợp.
    • Hỗ trợ quy trình kiểm tra lặp lại: Hệ thống cố định có thể thuận tiện khi đo nhiều mẫu cùng loại theo một quy trình thống nhất.
    • Khả năng tích hợp dữ liệu: Một số thiết bị hỗ trợ kết nối máy tính, lưu trữ kết quả, tạo báo cáo hoặc tích hợp vào hệ thống quản lý chất lượng.
    • Phù hợp với kiểm tra chuyên biệt: Khi sản phẩm có hình dạng, kích thước hoặc yêu cầu đo đặc thù, hệ thống có thể được thiết kế với đồ gá và đầu dò phù hợp.
    Nhược điểm của máy đo để bàn

    Thiết bị chiếm không gian và thường khó di chuyển hơn máy cầm tay. Việc đầu tư ban đầu có thể cao nếu hệ thống cần đồ gá chuyên dụng, phần mềm hoặc cơ cấu tự động hóa.

    Khả năng đo cũng phụ thuộc vào thiết kế cụ thể. Một hệ thống để bàn không mặc nhiên đo được lớp phủ dày hơn, nhanh hơn hoặc chính xác hơn thiết bị cầm tay nếu thông số kỹ thuật và nguyên lý đo không đáp ứng yêu cầu.
    Xem file đính kèm #492565

    3. Bảng so sánh máy đo cầm tay và máy đo để bàn

    Xem file đính kèm #492562

    Bảng so sánh mang tính tổng quát. Khi lựa chọn thực tế, cần đối chiếu thông số của từng model thay vì chỉ dựa vào kiểu dáng thiết bị.

    4. Nên chọn máy đo độ dày lớp phủ loại nào?

    Chọn máy cầm tay khi cần kiểm tra tại hiện trường

    Máy cầm tay phù hợp với đơn vị thi công sơn, đội bảo trì, nhân viên kiểm tra chất lượng tại nhà máy hoặc doanh nghiệp cần đo trên các chi tiết đã lắp đặt. Tính cơ động giúp giảm thời gian vận chuyển mẫu và thuận tiện kiểm tra nhiều vị trí khác nhau.

    Ví dụ, khi nghiệm thu lớp sơn bảo vệ trên kết cấu thép, kỹ thuật viên có thể sử dụng máy cầm tay để đo tại các vùng đại diện theo kế hoạch kiểm tra đã thống nhất.

    Chọn máy để bàn khi cần quy trình kiểm tra ổn định

    Hệ thống để bàn phù hợp hơn với môi trường kiểm tra tập trung, sản phẩm có kích thước tương đối đồng nhất hoặc công việc yêu cầu định vị mẫu lặp lại. Nếu thiết bị hỗ trợ lưu dữ liệu và xuất báo cáo, doanh nghiệp có thể giảm thao tác nhập liệu thủ công.

    Ví dụ, một cơ sở sản xuất linh kiện có thể bố trí khu vực kiểm tra cố định để đo mẫu theo từng lô và lưu kết quả vào hồ sơ chất lượng.

    Trường hợp cần kiểm tra chuyên sâu

    Nếu cần đo lớp phủ nhiều lớp, lớp phủ rất dày, lớp phủ trên nền phi kim loại hoặc các tổ hợp vật liệu đặc biệt, cần xác định nguyên lý đo phù hợp trước khi lựa chọn kiểu thiết bị. Máy đo siêu âm hoặc những hệ thống chuyên dụng có thể phù hợp với một số ứng dụng mà máy từ tính hoặc dòng điện xoáy thông thường không đáp ứng.
    >> Tìm hiểu thêm: Các tiêu chuẩn và quy định liên quan đến đo độ dày lớp phủ trong ngành công nghiệp

    5. Những thông số cần kiểm tra trước khi mua

    Dù chọn thiết bị cầm tay hay để bàn, người mua nên xem xét các yếu tố sau:
    • Dải đo và độ chính xác: Dải đo phải phù hợp với chiều dày dự kiến. Cần phân biệt độ phân giải hiển thị với độ chính xác đo.
    • Vật liệu nền và lớp phủ: Xác nhận thiết bị hỗ trợ tổ hợp vật liệu cần kiểm tra.
    • Loại đầu dò: Đầu dò phải phù hợp với kích thước, độ cong và khả năng tiếp cận của bề mặt.
    • Khả năng lưu dữ liệu: Nếu cần báo cáo hoặc truy xuất theo lô, hãy kiểm tra dung lượng lưu trữ, khả năng kết nối và định dạng xuất dữ liệu.
    • Quy trình hiệu chuẩn: Tìm hiểu cách kiểm tra điểm 0, sử dụng mẫu chuẩn và dịch vụ hiệu chuẩn của nhà cung cấp.
    • Dịch vụ kỹ thuật: Ưu tiên thiết bị có tài liệu hướng dẫn rõ ràng, phụ kiện phù hợp và hỗ trợ kỹ thuật khi cần.
    Kết luận

    Máy đo độ dày lớp phủ cầm tay phù hợp với công việc cần tính cơ động và kiểm tra nhiều vị trí tại hiện trường. Máy đo để bàn phù hợp với quy trình kiểm tra tập trung, cần định vị mẫu ổn định hoặc tích hợp dữ liệu. Lựa chọn tối ưu không phụ thuộc riêng vào kiểu dáng mà cần dựa trên vật liệu, dải đo, yêu cầu độ chính xác, tần suất sử dụng và quy trình kiểm soát chất lượng của doanh nghiệp.
    Camera nhiệt cầm tay có đo được nhiệt độ qua kính, kim loại và bề mặt phản xạ không?

    Camera nhiệt có thể đo mọi loại bề mặt không?


    Camera nhiệt cầm tay được sử dụng để đo nhiệt độ bề mặt trong nhiều ứng dụng công nghiệp. Tuy nhiên, khả năng đo chính xác phụ thuộc vào đặc tính bức xạ của vật liệu, điều kiện môi trường, dải phổ của cảm biến và cách bố trí phép đo.

    Một hiểu lầm phổ biến là camera nhiệt có thể nhìn xuyên qua kính, kim loại hoặc tường để đo nhiệt độ của vật thể phía sau. Trên thực tế, camera chỉ ghi nhận bức xạ hồng ngoại đi tới cảm biến qua hệ thống quang học. Nếu vật liệu nằm giữa camera và đối tượng không truyền bức xạ phù hợp với dải phổ của thiết bị, camera sẽ không đo trực tiếp được nhiệt độ của vật thể phía sau.

    Đối với kính thông thường, nhiều loại kính truyền ánh sáng nhìn thấy nhưng không truyền hiệu quả bức xạ hồng ngoại sóng dài mà các camera nhiệt công nghiệp phổ biến sử dụng. Vì vậy, khi hướng camera vào kính, thiết bị thường ghi nhận nhiệt độ biểu kiến của bề mặt kính và ảnh hưởng của bức xạ phản xạ, thay vì nhiệt độ thực của vật thể nằm sau kính.

    Kim loại cũng có đặc tính riêng. Bề mặt kim loại sáng bóng thường phản xạ mạnh và có độ phát xạ thấp, khiến kết quả đo dễ bị ảnh hưởng bởi nhiệt từ môi trường xung quanh. Do đó, hiểu giới hạn vật liệu là điều cần thiết trước khi sử dụng camera nhiệt cho một phép đo cụ thể.
    image_512 (3).jpg

    Đo nhiệt độ qua kính và các vật liệu truyền bức xạ

    Khi quan sát một vật thể qua kính thông thường, camera nhiệt sóng dài thường không thể đo trực tiếp nhiệt độ vật thể phía sau như khi nhìn bằng mắt thường. Thay vào đó, hình ảnh có thể chủ yếu phản ánh bức xạ từ bề mặt kính và bức xạ môi trường bị phản xạ trên kính.

    Trong một số ứng dụng đặc biệt, người dùng có thể sử dụng cửa sổ hồng ngoại chuyên dụng được thiết kế cho dải phổ của thiết bị. Loại cửa sổ này có đặc tính truyền bức xạ phù hợp và được sử dụng theo hướng dẫn kỹ thuật để phục vụ kiểm tra trong điều kiện an toàn. Không thể thay thế cửa sổ chuyên dụng bằng kính cửa sổ thông thường.

    Một số vật liệu khác có khả năng truyền bức xạ ở những dải phổ nhất định. Tuy nhiên, khả năng truyền phụ thuộc vào thành phần vật liệu, độ dày, nhiệt độ và dải phổ của camera. Vì vậy, cần kiểm tra tài liệu kỹ thuật trước khi thực hiện phép đo qua một lớp vật liệu trung gian.

    Trong thực tế, nếu mục tiêu là đo nhiệt độ của thiết bị nằm sau một tấm chắn, nên cân nhắc thiết kế vị trí đo phù hợp hoặc sử dụng phương pháp đo khác được phê duyệt. Không nên diễn giải ảnh nhiệt của bề mặt kính như bằng chứng trực tiếp về nhiệt độ vật thể phía sau.

    Những khó khăn khi đo nhiệt độ bề mặt kim loại

    Kim loại được đánh bóng, nhôm sáng, thép không gỉ bóng hoặc các bề mặt mạ có thể phản xạ bức xạ hồng ngoại từ môi trường xung quanh. Nếu camera ghi nhận bức xạ phản xạ mạnh, nhiệt độ hiển thị có thể khác đáng kể so với nhiệt độ thực của kim loại.

    Ví dụ, một bề mặt kim loại tương đối nguội đặt gần lò nung có thể phản xạ bức xạ từ lò và xuất hiện nóng trên ảnh nhiệt. Ngược lại, bề mặt nóng phản xạ một môi trường lạnh có thể cho kết quả thấp hơn nhiệt độ thực. Vì vậy, việc thay đổi góc quan sát có thể làm giá trị đo thay đổi, dù nhiệt độ bề mặt không biến đổi tương ứng.

    Độ phát xạ là thông số quan trọng khi đo các vật liệu này. Tuy nhiên, chỉ điều chỉnh emissivity chưa chắc giải quyết được toàn bộ sai số nếu chưa đánh giá nhiệt độ phản xạ biểu kiến và đặc tính bề mặt. Với những phép đo yêu cầu độ chính xác cao, cần xác minh bằng phương pháp tham chiếu thích hợp.

    Một phương án trong một số điều kiện là đo trên vùng bề mặt có lớp phủ với độ phát xạ đã biết. Nhưng việc tạo lớp phủ hoặc dán vật liệu tham chiếu phải được đánh giá về khả năng chịu nhiệt, ảnh hưởng đến phép đo và mức độ an toàn. Không áp dụng tùy tiện lên bề mặt đang mang điện hoặc những thiết bị không được phép tiếp xúc.

    Quy trình đo trên bề mặt có tính phản xạ cao

    Trước khi đo, cần xác định vật liệu, tình trạng bề mặt và mục tiêu của phép đo. Nếu có thể, nên tham khảo tài liệu của nhà sản xuất camera và thông tin kỹ thuật của vật liệu để lựa chọn cấu hình phù hợp.

    Tiếp theo, quan sát đối tượng từ vị trí an toàn và kiểm tra xem hình ảnh có thay đổi đáng kể khi điều chỉnh góc nhìn hay không. Sự biến đổi mạnh có thể cho thấy ảnh hưởng của phản xạ, nhưng không nên dùng hiện tượng này làm tiêu chí duy nhất để xác định sai số. Kết quả cần được đánh giá cùng điều kiện môi trường và đặc tính vật liệu.

    Nếu cần đo định lượng, nên đối chiếu với cảm biến tiếp xúc hoặc phương pháp tham chiếu thích hợp khi điều kiện cho phép. Vị trí đo, nhiệt độ môi trường, trạng thái vận hành và thông số emissivity cần được ghi lại để phục vụ truy xuất. Khi không thể kiểm soát các yếu tố gây sai số, nên báo cáo kết quả dưới dạng quan sát định tính hoặc ghi rõ giới hạn của phép đo.

    Chọn camera nhiệt phù hợp với vật liệu cần đo

    Không phải mọi camera nhiệt đều phù hợp với mọi ứng dụng. Ngoài độ phân giải và phạm vi nhiệt độ, cần quan tâm đến dải phổ cảm biến, loại vật liệu cần khảo sát, khả năng điều chỉnh độ phát xạ và các thông số môi trường.

    Nếu thường xuyên đo kim loại ở nhiệt độ cao, người dùng cần lựa chọn thiết bị đáp ứng dải nhiệt, điều kiện vận hành và khoảng cách đo thực tế. Đối với những ứng dụng đo qua cửa sổ chuyên dụng, cần xác minh tính tương thích giữa vật liệu cửa sổ và dải phổ của camera.

    Với các công việc kiểm tra công trình hoặc thiết bị thông thường, camera có độ phân giải phù hợp, khả năng lưu ảnh và phần mềm phân tích có thể đáp ứng tốt nhu cầu. Điều quan trọng là xác định đúng bài toán đo trước khi lựa chọn cấu hình.

    Kết luận: Camera nhiệt cầm tay có thể đo nhiều loại bề mặt nhưng không thể mặc định đo chính xác qua kính hoặc trên mọi bề mặt kim loại phản xạ. Hiểu rõ đặc tính truyền và phát xạ của vật liệu giúp người dùng tránh nhầm lẫn giữa nhiệt độ biểu kiến và nhiệt độ thực, từ đó lựa chọn phương pháp đo đáng tin cậy hơn.
    Hướng dẫn sử dụng máy đo lực căng đúng cách và hạn chế sai số

    Máy đo lực căng thường được sử dụng trực tiếp trên vật liệu đang chuyển động. Điều này giúp kiểm tra nhanh lực căng trong điều kiện vận hành thực tế nhưng cũng tạo ra nhiều yếu tố có thể ảnh hưởng đến kết quả.

    Thao tác đúng ngay từ bước đưa vật liệu vào con lăn sẽ giúp phép đo ổn định hơn.

    image_512 (1).jpg

    Kiểm tra thiết bị trước khi đo

    Trước khi sử dụng, cần kiểm tra:

    • Tình trạng con lăn dẫn hướng.
    • Rãnh con lăn có sạch hay không.
    • Kim hoặc màn hình có hiển thị đúng trạng thái ban đầu.
    • Pin đối với máy điện tử.
    • Dải đo đang được thiết lập.
    • Đơn vị đo.
    • Tình trạng hiệu chuẩn của thiết bị.
    Với máy cơ học, cần kiểm tra kim chỉ thị khi chưa đặt vật liệu. Với máy điện tử, thực hiện zero hoặc chức năng zero theo hướng dẫn của nhà sản xuất.

    Đưa vật liệu qua máy đúng cách

    Đây là bước có ảnh hưởng trực tiếp đến kết quả.

    Vật liệu cần được đưa qua đúng các con lăn dẫn hướng theo sơ đồ của từng model. Không nên kéo vật liệu theo hướng lệch khỏi đường chạy thiết kế.

    Sau khi vật liệu tiếp xúc với con lăn đo, đưa thiết bị vào vị trí đo và để vật liệu chạy ổn định trước khi đọc kết quả.

    Các thiết bị dạng cầm tay thường sử dụng cơ cấu đưa con lăn ra để luồn vật liệu, sau đó thả cơ cấu từ từ để thiết bị chuyển sang trạng thái đo.

    Đọc kết quả khi lực căng ổn định

    Lực căng trên dây chuyền hiếm khi hoàn toàn cố định. Giá trị có thể dao động do:

    • Tốc độ dây thay đổi.
    • Cuộn vật liệu không đều.
    • Con lăn dẫn hướng bị lệch.
    • Vật liệu có đường kính không đồng đều.
    • Độ rung của máy.
    • Ma sát trên đường truyền.
    Với máy điện tử có chức năng MIN/MAX, người dùng có thể theo dõi biên độ dao động thay vì chỉ ghi nhận một giá trị tại một thời điểm.

    Một số thiết bị còn cho phép hiển thị đường cong lực căng theo thời gian và ghi nhận giá trị trung bình, MIN, MAX hoặc độ lệch chuẩn.

    >> Tham khảo những model máy đo lực căng được ứng dụng phổ biến hiện nay: https://imall.vn/may-do-luc-cang-cap-vien-thong-thang-may

    Những lỗi thường làm kết quả sai lệch

    Chọn sai dải đo

    Nếu lực thực tế gần sát giới hạn của thiết bị, khả năng kiểm soát và đánh giá biến động có thể bị hạn chế.

    Nên lựa chọn dải đo có khoảng dự phòng phù hợp với lực làm việc.

    Dùng sai loại con lăn

    Con lăn không phù hợp với đường kính hoặc hình dạng vật liệu có thể làm thay đổi đường chạy và lực tác động lên cơ cấu đo.

    Đo khi vật liệu chưa ổn định

    Nếu dây chuyền vừa khởi động hoặc tốc độ chưa ổn định, giá trị đọc được có thể dao động lớn.

    Nên thực hiện phép đo sau khi quá trình đạt trạng thái vận hành cần kiểm tra.

    Không xét đến đặc tính vật liệu

    Vật liệu có đường kính, độ cứng hoặc hình dạng khác với vật liệu dùng khi hiệu chuẩn có thể tạo ra sai số. Một số nhà sản xuất cung cấp tùy chọn hiệu chuẩn theo vật liệu riêng để giải quyết trường hợp này.

    Cách thực hiện phép đo có tính lặp lại

    Để kết quả có giá trị khi so sánh giữa các lần kiểm tra, nên cố định:

    Vị trí đo.

    Hướng đưa máy vào dây.

    Tốc độ dây chuyền.

    Loại vật liệu.

    Điều kiện nhiệt độ.

    Thời gian lấy mẫu.

    Cách ghi nhận kết quả.

    Nếu cần đánh giá chất lượng một dây chuyền, không nên chỉ đo một điểm. Có thể thực hiện nhiều lần tại cùng vị trí và so sánh giá trị trung bình cùng mức dao động.

    Kết luận

    Sử dụng máy đo lực căng đúng cách không đơn thuần là đưa dây qua con lăn rồi đọc số. Người vận hành cần kiểm soát cả vị trí đo, cách luồn vật liệu, dải đo, loại con lăn và trạng thái vận hành của dây chuyền.

    Đối với quy trình kiểm tra chất lượng, việc duy trì cùng một phương pháp đo giữa các lần kiểm tra có ý nghĩa quan trọng để kết quả có thể so sánh và truy xuất.

    Đính kèm

    • image_512.jpg
      image_512.jpg
      29,5 KB · Lượt xem: 0

    Sự khác biệt giữa thước cặp tiêu chuẩn và thước cặp chính xác cao​

    Thước cặp tiêu chuẩn và thước cặp có độ chính xác cao đều dùng để đo kích thước ngoài, trong, chiều sâu và bậc. Điểm khác biệt nằm ở thiết kế cơ khí, dung sai chế tạo, khả năng kiểm soát sai số và yêu cầu của công việc đo.
    Không nên chỉ dựa vào độ chia 0,01 mm để kết luận một chiếc thước có độ chính xác tương ứng 0,01 mm. Độ phân giải và độ chính xác là hai khái niệm khác nhau.
    image_512 (4).jpg

    Thước cặp tiêu chuẩn là gì?​

    Thước cặp tiêu chuẩn thường được sử dụng trong gia công cơ khí, sửa chữa, lắp ráp và kiểm tra kích thước thông thường.
    Các loại phổ biến gồm:
    • Thước cặp du xích.
    • Thước cặp đồng hồ.
    • Thước cặp điện tử.
    Ví dụ, một số thước điện tử 150 mm có độ phân giải 0,01 mm nhưng sai số cho phép có thể ở mức ±0,02 mm hoặc cao hơn tùy model.
    ISO 13385-1:2019 quy định các đặc tính đo lường của thước cặp nói chung, không chỉ riêng một loại hiển thị.

    Thước cặp chính xác cao khác gì?​

    Thước cặp dùng cho công việc yêu cầu kiểm soát sai số chặt hơn thường được chú trọng ở:
    Độ ổn định cơ khí: thân thước, thanh trượt và mỏ đo được gia công với dung sai kiểm soát tốt.
    Độ chính xác: sai số đo được nhà sản xuất công bố rõ theo phạm vi đo.
    Độ lặp lại: khi đo cùng một kích thước nhiều lần, kết quả có mức dao động thấp.
    Khả năng truy xuất: một số model đi kèm chứng nhận kiểm tra hoặc hỗ trợ xuất dữ liệu phục vụ quản lý chất lượng.
    Ví dụ, Mitutoyo 500-175-30 có phạm vi 0–150 mm, độ phân giải 0,01 mm và độ chính xác công bố ±0,02 mm. Một số model 300 mm có sai số công bố ±0,03 mm.
    >> Xem thêm các mẫu thước cặp được ứng dụng phổ biến hiện nay: https://imall.vn/thiet-bi-do-co-khi/thuoc-cap
    image_512 (5).jpg

    Bảng so sánh​

    Tiêu chíThước tiêu chuẩnThước độ chính xác cao
    Mục đíchĐo kiểm thông thườngKiểm soát kích thước chặt
    Độ chính xácTheo modelĐược kiểm soát nghiêm ngặt hơn
    Độ lặp lạiPhụ thuộc thiết kếThường được chú trọng
    Khả năng truy xuấtTùy sản phẩmThường có yêu cầu cao hơn
    Chi phíThấp đến trung bìnhThường cao hơn
    Ứng dụngXưởng, sửa chữa, gia côngQC, đo kiểm chính xác, sản xuất

    Khi nào nên sử dụng thước độ chính xác cao?​

    Nếu công việc chỉ cần kiểm tra nhanh kích thước chi tiết, thước tiêu chuẩn có thể đáp ứng.
    Nếu kết quả đo được sử dụng để quyết định chi tiết có đạt dung sai hay không, cần xem xét kỹ hơn:
    • Sai số cho phép.
    • Độ phân giải.
    • Độ lặp lại.
    • Điều kiện nhiệt độ.
    • Phương pháp đo.
    • Tình trạng chuẩn đo.
    • Chứng nhận hiệu chuẩn.
    Một thước có màn hình hiển thị đến 0,01 mm chưa chắc phù hợp với chi tiết có dung sai ±0,01 mm. Thiết bị đo phải có năng lực đo tương ứng với yêu cầu của phép kiểm.
    >> Tìm hiểu thêm: Cách hiệu chuẩn thước cặp để đảm bảo độ chính xác tuyệt đối

    Kết luận​

    Sự khác biệt giữa thước cặp tiêu chuẩn và thước có độ chính xác cao không nằm ở màn hình hay số chữ số hiển thị. Độ chính xác, độ lặp lại, sai số theo phạm vi đo và khả năng kiểm soát quá trình đo mới là những yếu tố cần xem xét.
    Khi chọn thước, hãy bắt đầu từ dung sai của chi tiết cần kiểm tra rồi mới lựa chọn thiết bị.

    So sánh đồng hồ vạn năng tự động và thủ công​

    Đồng hồ vạn năng tự động và thủ công ở đây được phân biệt chủ yếu theo cách lựa chọn thang đo.
    image_512.png

    Đồng hồ vạn năng tự động​

    Ở chế độ Auto Range, đồng hồ tự xác định phạm vi đo dựa trên tín hiệu đầu vào.
    Ưu điểm:
    • Dễ sử dụng.
    • Phù hợp với người mới.
    • Không cần biết trước giá trị đại lượng cần đo.
    • Giảm thao tác chuyển thang.
    Nhược điểm là thiết bị cần thời gian để xác định phạm vi phù hợp. Với một số phép đo lặp lại, người dùng có thể muốn cố định thang để thao tác nhanh hơn.

    Đồng hồ vạn năng thủ công​

    Ở Manual Range, người dùng tự lựa chọn thang đo.
    Ví dụ, khi đo điện áp DC chưa biết giá trị, có thể chọn thang 600 V trước. Sau khi xác định giá trị nằm trong vùng thấp hơn, có thể chuyển xuống thang 60 V hoặc 6 V tùy thiết bị.
    Ưu điểm:
    • Người dùng kiểm soát trực tiếp thang đo.
    • Có thể thuận tiện khi thực hiện phép đo lặp lại.
    • Một số thiết bị có thể cho tốc độ đo tốt hơn khi không cần tự động xác định thang.
    Keysight cũng ghi nhận Manual Range có thể cho phép phép đo nhanh hơn trong một số trường hợp vì thiết bị không phải xác định lại thang đo.
    >> Tìm hiểu thêm: So sánh đồng hồ vạn năng analog và kỹ thuật số

    Nên chọn loại nào?​

    Tiêu chíAuto RangeManual Range
    Người mới sử dụngDễ tiếp cậnCần hiểu thang đo
    Thao tácĐơn giảnChủ động
    Đo nhiều giá trị khác nhauThuận tiệnCần đổi thang
    Đo lặp lạiCó thể chậm hơnCó thể nhanh hơn
    Kiểm soát thangTự độngNgười dùng chọn
    Nhiều đồng hồ vạn năng hiện nay tích hợp cả hai chế độ. Người dùng có thể sử dụng Auto Range trong kiểm tra thông thường và chuyển sang Manual Range khi cần kiểm soát phép đo cụ thể.

    Kết luận​

    Auto Range phù hợp với công việc cần thao tác nhanh và đơn giản, còn Manual Range phù hợp khi người dùng đã hiểu rõ đại lượng cần đo và muốn chủ động kiểm soát thang. Nếu sử dụng trong bảo trì điện đa dạng, một model hỗ trợ cả hai chế độ sẽ linh hoạt hơn.
    Hướng dẫn kiểm tra độ chính xác của máy đo điện trở đất trước khi sử dụng

    Trước khi đo điện trở đất, việc kiểm tra tình trạng thiết bị và hệ thống dây đo giúp hạn chế kết quả sai do lỗi từ máy hoặc phụ kiện. Đặc biệt với các phép đo có giá trị thấp, chỉ một điểm tiếp xúc kém hoặc dây đo bị hỏng cũng có thể làm kết quả thay đổi đáng kể.
    image_512.jpg

    1. Kiểm tra tình trạng bên ngoài

    Trước tiên, kiểm tra:
    • Vỏ máy có nứt hoặc biến dạng không.
    • Màn hình có hiển thị bình thường không.
    • Các phím chức năng có hoạt động không.
    • Đầu nối có bị oxy hóa hoặc lỏng không.
    • Dây đo có đứt, gãy hoặc hở không.
    • Cọc phụ có bị cong hoặc ăn mòn không.
    Nếu máy từng bị rơi hoặc chịu va đập mạnh, không nên đưa vào phép đo quan trọng trước khi kiểm tra lại.

    2. Kiểm tra nguồn điện

    Pin yếu có thể khiến thiết bị hoạt động không ổn định hoặc xuất hiện cảnh báo trong quá trình đo.

    Trước khi bắt đầu, kiểm tra biểu tượng pin và thay hoặc sạc pin khi cần.

    Với thiết bị sử dụng pin lâu ngày, cũng nên kiểm tra tình trạng rò rỉ hoặc oxy hóa tại khoang pin.

    3. Kiểm tra dây đo và điểm tiếp xúc

    Dây đo cần được kết nối chắc chắn với thiết bị và các điểm đo.

    Một nguyên nhân thường gặp khiến kết quả không ổn định là điện trở tiếp xúc tại đầu nối hoặc cọc đo tăng.

    Có thể kiểm tra bằng cách:
    • Quan sát đầu nối và đầu kẹp.
    • Làm sạch điểm tiếp xúc nếu bị oxy hóa.
    • Kiểm tra dây bằng thiết bị đo phù hợp.
    • Đảm bảo cọc phụ được cắm chắc vào đất.
    Đừng vội kết luận máy sai nếu kết quả bất thường; hãy kiểm tra hệ thống kết nối trước.

    4. Kiểm tra bằng điện trở chuẩn nếu nhà sản xuất cho phép

    Một số thiết bị có quy trình kiểm tra hoặc phụ kiện điện trở chuẩn đi kèm.

    Khi đó, kết nối điện trở chuẩn theo đúng hướng dẫn của nhà sản xuất và thực hiện phép đo.

    Giá trị hiển thị cần nằm trong giới hạn sai số được công bố cho thiết bị.

    Không nên tự sử dụng một điện trở bất kỳ để kết luận máy có chính xác hay không nếu chưa xác định được cấp chính xác và giá trị thực của điện trở đó.

    5. Kiểm tra điều kiện đo thực tế

    Nếu máy hoạt động bình thường nhưng kết quả ngoài hiện trường vẫn dao động, cần xem xét điều kiện đất và cách bố trí cọc.

    Với phương pháp 3 cực, cọc dòng và cọc thế phải được đặt đủ xa để tránh vùng ảnh hưởng của điện cực đang kiểm tra. Nếu các vùng ảnh hưởng chồng lấn, kết quả có thể không phản ánh đúng điện trở của điện cực.

    Đây là một trong những nguyên nhân khiến người dùng tưởng rằng máy đo sai trong khi vấn đề nằm ở cách bố trí phép đo.

    6. Kiểm tra độ ổn định của kết quả

    Sau khi kết nối đúng, thực hiện phép đo và ghi nhận giá trị.

    Với phương pháp Fall-of-Potential, có thể dịch chuyển cọc thế trong phạm vi phù hợp rồi đo lại để kiểm tra độ ổn định của kết quả. Fluke khuyến nghị sử dụng sự thay đổi vị trí cọc thế như một cách kiểm tra xem các cọc đã nằm ngoài vùng ảnh hưởng cần thiết hay chưa.

    Nếu kết quả thay đổi lớn khi thay đổi vị trí cọc, cần xem xét lại khoảng cách giữa các điện cực và điều kiện đất trước khi kết luận về tình trạng hệ thống tiếp địa.

    7. Khi nào cần hiệu chuẩn?

    Nếu thiết bị được sử dụng cho:
    • Nghiệm thu hệ thống điện.
    • Kiểm định hoặc kiểm tra định kỳ.
    • Báo cáo kỹ thuật.
    • Công việc yêu cầu truy xuất kết quả đo.
    thì cần tuân thủ quy trình hiệu chuẩn của đơn vị sử dụng và nhà sản xuất.

    Hiệu chuẩn không nên được hiểu đơn giản là “đo thử một lần”. Đây là quá trình xác nhận khả năng đo của thiết bị theo tiêu chuẩn và điều kiện xác định.

    Kiểm tra máy đo điện trở đất trước khi sử dụng nên bắt đầu từ nguồn điện, dây đo, đầu nối và phụ kiện, sau đó mới đánh giá điều kiện của phép đo.

    Nếu kết quả bất thường, hãy kiểm tra cả thiết bị và phương pháp bố trí cọc. Với phép đo 3 cực, khoảng cách và vị trí cọc phụ có ảnh hưởng trực tiếp đến độ tin cậy của kết quả.

    Khi thiết bị được sử dụng cho công việc nghiệm thu hoặc kiểm tra chuyên môn, nên duy trì lịch hiệu chuẩn phù hợp thay vì chỉ kiểm tra bằng cảm quan trước mỗi lần đo.
    Hy vọng những chia sẻ trên sẽ hữu ích cho bạn đọc ứng dụng vào thực tiễn đời sống, nếu bạn cần tư vấn thêm về sản phẩm, vui lòng liên hệ đến chúng tôi theo thông tin bên dưới để được tư vấn chi tiết hơn.
    Công ty Imall Việt Nam
    Địa chỉ: 52/1A Huỳnh Văn Nghệ, P.15, Q.Tân Bình, TP.HCM
    Hotline: 098 7777 209
    Website: imall.vn

    Đính kèm

    • image_512.jpg
      image_512.jpg
      37,2 KB · Lượt xem: 1
  • Đang tải…
  • Đang tải…
Quay lại
Top Bottom