imall
Tương tác
0

Tường nhà Bài viết Giới thiệu

  • Máy đo độ dày lớp phủ là thiết bị được sử dụng để kiểm tra chiều dày của màng sơn, lớp mạ và lớp phủ bảo vệ trên nhiều loại vật liệu. Tùy theo quy mô sản xuất và yêu cầu kiểm tra, doanh nghiệp có thể lựa chọn thiết bị cầm tay hoặc hệ thống đo đặt cố định trên bàn.

    Mỗi loại có ưu điểm riêng về tính linh hoạt, cách thao tác và khả năng tích hợp vào quy trình kiểm soát chất lượng. Tuy nhiên, không nên mặc định máy để bàn luôn chính xác hơn máy cầm tay. Độ chính xác thực tế phụ thuộc vào nguyên lý đo, cấu hình thiết bị, đầu dò, điều kiện đo và cách hiệu chuẩn.
    Xem file đính kèm #492564

    1. Máy đo độ dày lớp phủ cầm tay là gì?

    Máy đo độ dày lớp phủ cầm tay là thiết bị nhỏ gọn, thường tích hợp màn hình và đầu dò để người sử dụng có thể mang đến vị trí cần kiểm tra. Nhiều dòng máy sử dụng nguyên lý từ tính hoặc dòng điện xoáy để đo lớp phủ trên nền kim loại phù hợp.

    Loại thiết bị này được sử dụng phổ biến trong kiểm tra sơn công nghiệp, kiểm tra lớp phủ trên linh kiện, giám sát thi công và bảo trì thiết bị tại hiện trường.

    Ưu điểm của máy đo cầm tay
    • Tính linh hoạt cao: Có thể mang đến nhiều vị trí kiểm tra, kể cả tại công trường, nhà máy hoặc khu vực lắp đặt thiết bị.
    • Thao tác nhanh: Nhiều dòng máy cho phép đặt đầu dò trực tiếp lên bề mặt và đọc kết quả ngay trên màn hình.
    • Dễ triển khai: Thiết bị phù hợp với hoạt động kiểm tra định kỳ, kiểm tra tại chỗ và những công việc cần di chuyển thường xuyên.
    • Đa dạng lựa chọn: Thị trường có nhiều dòng máy với các mức dải đo, độ phân giải, loại đầu dò và chức năng lưu dữ liệu khác nhau.
    Nhược điểm của máy đo cầm tay

    Kết quả đo có thể chịu ảnh hưởng bởi thao tác của người sử dụng, tư thế đặt đầu dò, hình dạng bề mặt và điều kiện môi trường. Với chi tiết nhỏ hoặc có hình dạng phức tạp, việc định vị đầu dò chính xác có thể khó khăn.

    Ngoài ra, không phải mọi máy cầm tay đều hỗ trợ đo trên mọi loại nền hoặc lớp phủ. Một số thiết bị có dải đo giới hạn, khả năng lưu dữ liệu cơ bản hoặc không phù hợp với quy trình kiểm tra tự động số lượng lớn.
    >> Tham khảo các model máy đo độ dày lớp phủ cầm tay được lựa chọn phổ biến hiện nay tại đây.

    2. Máy đo độ dày lớp phủ để bàn là gì?

    Máy đo để bàn là cách gọi các thiết bị hoặc hệ thống đo được bố trí cố định tại bàn kiểm tra, thường phục vụ đo mẫu, linh kiện hoặc sản phẩm theo quy trình kiểm soát chất lượng tại một vị trí nhất định.

    Tùy thiết kế, hệ thống có thể sử dụng đầu dò chuyên dụng, đồ gá định vị mẫu, phần mềm ghi nhận dữ liệu hoặc chức năng tự động hóa. Cần lưu ý rằng “để bàn” mô tả cách bố trí thiết bị, không phải một nguyên lý đo riêng. Một số hệ thống để bàn sử dụng nguyên lý khác với máy đo cầm tay, trong khi một số khác có thể dùng cùng nguyên lý nhưng bổ sung cơ cấu định vị và xử lý dữ liệu.

    Ưu điểm của máy đo để bàn
    • Điều kiện đo ổn định: Đồ gá hoặc cơ cấu định vị có thể giúp giữ mẫu nhất quán, giảm ảnh hưởng từ thao tác thủ công trong các ứng dụng phù hợp.
    • Hỗ trợ quy trình kiểm tra lặp lại: Hệ thống cố định có thể thuận tiện khi đo nhiều mẫu cùng loại theo một quy trình thống nhất.
    • Khả năng tích hợp dữ liệu: Một số thiết bị hỗ trợ kết nối máy tính, lưu trữ kết quả, tạo báo cáo hoặc tích hợp vào hệ thống quản lý chất lượng.
    • Phù hợp với kiểm tra chuyên biệt: Khi sản phẩm có hình dạng, kích thước hoặc yêu cầu đo đặc thù, hệ thống có thể được thiết kế với đồ gá và đầu dò phù hợp.
    Nhược điểm của máy đo để bàn

    Thiết bị chiếm không gian và thường khó di chuyển hơn máy cầm tay. Việc đầu tư ban đầu có thể cao nếu hệ thống cần đồ gá chuyên dụng, phần mềm hoặc cơ cấu tự động hóa.

    Khả năng đo cũng phụ thuộc vào thiết kế cụ thể. Một hệ thống để bàn không mặc nhiên đo được lớp phủ dày hơn, nhanh hơn hoặc chính xác hơn thiết bị cầm tay nếu thông số kỹ thuật và nguyên lý đo không đáp ứng yêu cầu.
    Xem file đính kèm #492565

    3. Bảng so sánh máy đo cầm tay và máy đo để bàn

    Xem file đính kèm #492562

    Bảng so sánh mang tính tổng quát. Khi lựa chọn thực tế, cần đối chiếu thông số của từng model thay vì chỉ dựa vào kiểu dáng thiết bị.

    4. Nên chọn máy đo độ dày lớp phủ loại nào?

    Chọn máy cầm tay khi cần kiểm tra tại hiện trường

    Máy cầm tay phù hợp với đơn vị thi công sơn, đội bảo trì, nhân viên kiểm tra chất lượng tại nhà máy hoặc doanh nghiệp cần đo trên các chi tiết đã lắp đặt. Tính cơ động giúp giảm thời gian vận chuyển mẫu và thuận tiện kiểm tra nhiều vị trí khác nhau.

    Ví dụ, khi nghiệm thu lớp sơn bảo vệ trên kết cấu thép, kỹ thuật viên có thể sử dụng máy cầm tay để đo tại các vùng đại diện theo kế hoạch kiểm tra đã thống nhất.

    Chọn máy để bàn khi cần quy trình kiểm tra ổn định

    Hệ thống để bàn phù hợp hơn với môi trường kiểm tra tập trung, sản phẩm có kích thước tương đối đồng nhất hoặc công việc yêu cầu định vị mẫu lặp lại. Nếu thiết bị hỗ trợ lưu dữ liệu và xuất báo cáo, doanh nghiệp có thể giảm thao tác nhập liệu thủ công.

    Ví dụ, một cơ sở sản xuất linh kiện có thể bố trí khu vực kiểm tra cố định để đo mẫu theo từng lô và lưu kết quả vào hồ sơ chất lượng.

    Trường hợp cần kiểm tra chuyên sâu

    Nếu cần đo lớp phủ nhiều lớp, lớp phủ rất dày, lớp phủ trên nền phi kim loại hoặc các tổ hợp vật liệu đặc biệt, cần xác định nguyên lý đo phù hợp trước khi lựa chọn kiểu thiết bị. Máy đo siêu âm hoặc những hệ thống chuyên dụng có thể phù hợp với một số ứng dụng mà máy từ tính hoặc dòng điện xoáy thông thường không đáp ứng.
    >> Tìm hiểu thêm: Các tiêu chuẩn và quy định liên quan đến đo độ dày lớp phủ trong ngành công nghiệp

    5. Những thông số cần kiểm tra trước khi mua

    Dù chọn thiết bị cầm tay hay để bàn, người mua nên xem xét các yếu tố sau:
    • Dải đo và độ chính xác: Dải đo phải phù hợp với chiều dày dự kiến. Cần phân biệt độ phân giải hiển thị với độ chính xác đo.
    • Vật liệu nền và lớp phủ: Xác nhận thiết bị hỗ trợ tổ hợp vật liệu cần kiểm tra.
    • Loại đầu dò: Đầu dò phải phù hợp với kích thước, độ cong và khả năng tiếp cận của bề mặt.
    • Khả năng lưu dữ liệu: Nếu cần báo cáo hoặc truy xuất theo lô, hãy kiểm tra dung lượng lưu trữ, khả năng kết nối và định dạng xuất dữ liệu.
    • Quy trình hiệu chuẩn: Tìm hiểu cách kiểm tra điểm 0, sử dụng mẫu chuẩn và dịch vụ hiệu chuẩn của nhà cung cấp.
    • Dịch vụ kỹ thuật: Ưu tiên thiết bị có tài liệu hướng dẫn rõ ràng, phụ kiện phù hợp và hỗ trợ kỹ thuật khi cần.
    Kết luận

    Máy đo độ dày lớp phủ cầm tay phù hợp với công việc cần tính cơ động và kiểm tra nhiều vị trí tại hiện trường. Máy đo để bàn phù hợp với quy trình kiểm tra tập trung, cần định vị mẫu ổn định hoặc tích hợp dữ liệu. Lựa chọn tối ưu không phụ thuộc riêng vào kiểu dáng mà cần dựa trên vật liệu, dải đo, yêu cầu độ chính xác, tần suất sử dụng và quy trình kiểm soát chất lượng của doanh nghiệp.
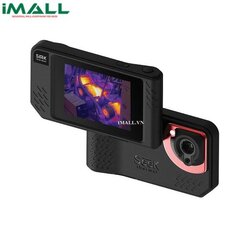
    Camera nhiệt cầm tay có đo được nhiệt độ qua kính, kim loại và bề mặt phản xạ không?

    Camera nhiệt có thể đo mọi loại bề mặt không?


    Camera nhiệt cầm tay được sử dụng để đo nhiệt độ bề mặt trong nhiều ứng dụng công nghiệp. Tuy nhiên, khả năng đo chính xác phụ thuộc vào đặc tính bức xạ của vật liệu, điều kiện môi trường, dải phổ của cảm biến và cách bố trí phép đo.

    Một hiểu lầm phổ biến là camera nhiệt có thể nhìn xuyên qua kính, kim loại hoặc tường để đo nhiệt độ của vật thể phía sau. Trên thực tế, camera chỉ ghi nhận bức xạ hồng ngoại đi tới cảm biến qua hệ thống quang học. Nếu vật liệu nằm giữa camera và đối tượng không truyền bức xạ phù hợp với dải phổ của thiết bị, camera sẽ không đo trực tiếp được nhiệt độ của vật thể phía sau.

    Đối với kính thông thường, nhiều loại kính truyền ánh sáng nhìn thấy nhưng không truyền hiệu quả bức xạ hồng ngoại sóng dài mà các camera nhiệt công nghiệp phổ biến sử dụng. Vì vậy, khi hướng camera vào kính, thiết bị thường ghi nhận nhiệt độ biểu kiến của bề mặt kính và ảnh hưởng của bức xạ phản xạ, thay vì nhiệt độ thực của vật thể nằm sau kính.

    Kim loại cũng có đặc tính riêng. Bề mặt kim loại sáng bóng thường phản xạ mạnh và có độ phát xạ thấp, khiến kết quả đo dễ bị ảnh hưởng bởi nhiệt từ môi trường xung quanh. Do đó, hiểu giới hạn vật liệu là điều cần thiết trước khi sử dụng camera nhiệt cho một phép đo cụ thể.
    image_512 (3).jpg

    Đo nhiệt độ qua kính và các vật liệu truyền bức xạ

    Khi quan sát một vật thể qua kính thông thường, camera nhiệt sóng dài thường không thể đo trực tiếp nhiệt độ vật thể phía sau như khi nhìn bằng mắt thường. Thay vào đó, hình ảnh có thể chủ yếu phản ánh bức xạ từ bề mặt kính và bức xạ môi trường bị phản xạ trên kính.

    Trong một số ứng dụng đặc biệt, người dùng có thể sử dụng cửa sổ hồng ngoại chuyên dụng được thiết kế cho dải phổ của thiết bị. Loại cửa sổ này có đặc tính truyền bức xạ phù hợp và được sử dụng theo hướng dẫn kỹ thuật để phục vụ kiểm tra trong điều kiện an toàn. Không thể thay thế cửa sổ chuyên dụng bằng kính cửa sổ thông thường.

    Một số vật liệu khác có khả năng truyền bức xạ ở những dải phổ nhất định. Tuy nhiên, khả năng truyền phụ thuộc vào thành phần vật liệu, độ dày, nhiệt độ và dải phổ của camera. Vì vậy, cần kiểm tra tài liệu kỹ thuật trước khi thực hiện phép đo qua một lớp vật liệu trung gian.

    Trong thực tế, nếu mục tiêu là đo nhiệt độ của thiết bị nằm sau một tấm chắn, nên cân nhắc thiết kế vị trí đo phù hợp hoặc sử dụng phương pháp đo khác được phê duyệt. Không nên diễn giải ảnh nhiệt của bề mặt kính như bằng chứng trực tiếp về nhiệt độ vật thể phía sau.

    Những khó khăn khi đo nhiệt độ bề mặt kim loại

    Kim loại được đánh bóng, nhôm sáng, thép không gỉ bóng hoặc các bề mặt mạ có thể phản xạ bức xạ hồng ngoại từ môi trường xung quanh. Nếu camera ghi nhận bức xạ phản xạ mạnh, nhiệt độ hiển thị có thể khác đáng kể so với nhiệt độ thực của kim loại.

    Ví dụ, một bề mặt kim loại tương đối nguội đặt gần lò nung có thể phản xạ bức xạ từ lò và xuất hiện nóng trên ảnh nhiệt. Ngược lại, bề mặt nóng phản xạ một môi trường lạnh có thể cho kết quả thấp hơn nhiệt độ thực. Vì vậy, việc thay đổi góc quan sát có thể làm giá trị đo thay đổi, dù nhiệt độ bề mặt không biến đổi tương ứng.

    Độ phát xạ là thông số quan trọng khi đo các vật liệu này. Tuy nhiên, chỉ điều chỉnh emissivity chưa chắc giải quyết được toàn bộ sai số nếu chưa đánh giá nhiệt độ phản xạ biểu kiến và đặc tính bề mặt. Với những phép đo yêu cầu độ chính xác cao, cần xác minh bằng phương pháp tham chiếu thích hợp.

    Một phương án trong một số điều kiện là đo trên vùng bề mặt có lớp phủ với độ phát xạ đã biết. Nhưng việc tạo lớp phủ hoặc dán vật liệu tham chiếu phải được đánh giá về khả năng chịu nhiệt, ảnh hưởng đến phép đo và mức độ an toàn. Không áp dụng tùy tiện lên bề mặt đang mang điện hoặc những thiết bị không được phép tiếp xúc.

    Quy trình đo trên bề mặt có tính phản xạ cao

    Trước khi đo, cần xác định vật liệu, tình trạng bề mặt và mục tiêu của phép đo. Nếu có thể, nên tham khảo tài liệu của nhà sản xuất camera và thông tin kỹ thuật của vật liệu để lựa chọn cấu hình phù hợp.

    Tiếp theo, quan sát đối tượng từ vị trí an toàn và kiểm tra xem hình ảnh có thay đổi đáng kể khi điều chỉnh góc nhìn hay không. Sự biến đổi mạnh có thể cho thấy ảnh hưởng của phản xạ, nhưng không nên dùng hiện tượng này làm tiêu chí duy nhất để xác định sai số. Kết quả cần được đánh giá cùng điều kiện môi trường và đặc tính vật liệu.

    Nếu cần đo định lượng, nên đối chiếu với cảm biến tiếp xúc hoặc phương pháp tham chiếu thích hợp khi điều kiện cho phép. Vị trí đo, nhiệt độ môi trường, trạng thái vận hành và thông số emissivity cần được ghi lại để phục vụ truy xuất. Khi không thể kiểm soát các yếu tố gây sai số, nên báo cáo kết quả dưới dạng quan sát định tính hoặc ghi rõ giới hạn của phép đo.

    Chọn camera nhiệt phù hợp với vật liệu cần đo

    Không phải mọi camera nhiệt đều phù hợp với mọi ứng dụng. Ngoài độ phân giải và phạm vi nhiệt độ, cần quan tâm đến dải phổ cảm biến, loại vật liệu cần khảo sát, khả năng điều chỉnh độ phát xạ và các thông số môi trường.

    Nếu thường xuyên đo kim loại ở nhiệt độ cao, người dùng cần lựa chọn thiết bị đáp ứng dải nhiệt, điều kiện vận hành và khoảng cách đo thực tế. Đối với những ứng dụng đo qua cửa sổ chuyên dụng, cần xác minh tính tương thích giữa vật liệu cửa sổ và dải phổ của camera.

    Với các công việc kiểm tra công trình hoặc thiết bị thông thường, camera có độ phân giải phù hợp, khả năng lưu ảnh và phần mềm phân tích có thể đáp ứng tốt nhu cầu. Điều quan trọng là xác định đúng bài toán đo trước khi lựa chọn cấu hình.

    Kết luận: Camera nhiệt cầm tay có thể đo nhiều loại bề mặt nhưng không thể mặc định đo chính xác qua kính hoặc trên mọi bề mặt kim loại phản xạ. Hiểu rõ đặc tính truyền và phát xạ của vật liệu giúp người dùng tránh nhầm lẫn giữa nhiệt độ biểu kiến và nhiệt độ thực, từ đó lựa chọn phương pháp đo đáng tin cậy hơn.
    Hướng dẫn sử dụng máy đo lực căng đúng cách và hạn chế sai số

    Máy đo lực căng thường được sử dụng trực tiếp trên vật liệu đang chuyển động. Điều này giúp kiểm tra nhanh lực căng trong điều kiện vận hành thực tế nhưng cũng tạo ra nhiều yếu tố có thể ảnh hưởng đến kết quả.

    Thao tác đúng ngay từ bước đưa vật liệu vào con lăn sẽ giúp phép đo ổn định hơn.

    image_512 (1).jpg

    Kiểm tra thiết bị trước khi đo

    Trước khi sử dụng, cần kiểm tra:

    • Tình trạng con lăn dẫn hướng.
    • Rãnh con lăn có sạch hay không.
    • Kim hoặc màn hình có hiển thị đúng trạng thái ban đầu.
    • Pin đối với máy điện tử.
    • Dải đo đang được thiết lập.
    • Đơn vị đo.
    • Tình trạng hiệu chuẩn của thiết bị.
    Với máy cơ học, cần kiểm tra kim chỉ thị khi chưa đặt vật liệu. Với máy điện tử, thực hiện zero hoặc chức năng zero theo hướng dẫn của nhà sản xuất.

    Đưa vật liệu qua máy đúng cách

    Đây là bước có ảnh hưởng trực tiếp đến kết quả.

    Vật liệu cần được đưa qua đúng các con lăn dẫn hướng theo sơ đồ của từng model. Không nên kéo vật liệu theo hướng lệch khỏi đường chạy thiết kế.

    Sau khi vật liệu tiếp xúc với con lăn đo, đưa thiết bị vào vị trí đo và để vật liệu chạy ổn định trước khi đọc kết quả.

    Các thiết bị dạng cầm tay thường sử dụng cơ cấu đưa con lăn ra để luồn vật liệu, sau đó thả cơ cấu từ từ để thiết bị chuyển sang trạng thái đo.

    Đọc kết quả khi lực căng ổn định

    Lực căng trên dây chuyền hiếm khi hoàn toàn cố định. Giá trị có thể dao động do:

    • Tốc độ dây thay đổi.
    • Cuộn vật liệu không đều.
    • Con lăn dẫn hướng bị lệch.
    • Vật liệu có đường kính không đồng đều.
    • Độ rung của máy.
    • Ma sát trên đường truyền.
    Với máy điện tử có chức năng MIN/MAX, người dùng có thể theo dõi biên độ dao động thay vì chỉ ghi nhận một giá trị tại một thời điểm.

    Một số thiết bị còn cho phép hiển thị đường cong lực căng theo thời gian và ghi nhận giá trị trung bình, MIN, MAX hoặc độ lệch chuẩn.

    >> Tham khảo những model máy đo lực căng được ứng dụng phổ biến hiện nay: https://imall.vn/may-do-luc-cang-cap-vien-thong-thang-may

    Những lỗi thường làm kết quả sai lệch

    Chọn sai dải đo

    Nếu lực thực tế gần sát giới hạn của thiết bị, khả năng kiểm soát và đánh giá biến động có thể bị hạn chế.

    Nên lựa chọn dải đo có khoảng dự phòng phù hợp với lực làm việc.

    Dùng sai loại con lăn

    Con lăn không phù hợp với đường kính hoặc hình dạng vật liệu có thể làm thay đổi đường chạy và lực tác động lên cơ cấu đo.

    Đo khi vật liệu chưa ổn định

    Nếu dây chuyền vừa khởi động hoặc tốc độ chưa ổn định, giá trị đọc được có thể dao động lớn.

    Nên thực hiện phép đo sau khi quá trình đạt trạng thái vận hành cần kiểm tra.

    Không xét đến đặc tính vật liệu

    Vật liệu có đường kính, độ cứng hoặc hình dạng khác với vật liệu dùng khi hiệu chuẩn có thể tạo ra sai số. Một số nhà sản xuất cung cấp tùy chọn hiệu chuẩn theo vật liệu riêng để giải quyết trường hợp này.

    Cách thực hiện phép đo có tính lặp lại

    Để kết quả có giá trị khi so sánh giữa các lần kiểm tra, nên cố định:

    Vị trí đo.

    Hướng đưa máy vào dây.

    Tốc độ dây chuyền.

    Loại vật liệu.

    Điều kiện nhiệt độ.

    Thời gian lấy mẫu.

    Cách ghi nhận kết quả.

    Nếu cần đánh giá chất lượng một dây chuyền, không nên chỉ đo một điểm. Có thể thực hiện nhiều lần tại cùng vị trí và so sánh giá trị trung bình cùng mức dao động.

    Kết luận

    Sử dụng máy đo lực căng đúng cách không đơn thuần là đưa dây qua con lăn rồi đọc số. Người vận hành cần kiểm soát cả vị trí đo, cách luồn vật liệu, dải đo, loại con lăn và trạng thái vận hành của dây chuyền.

    Đối với quy trình kiểm tra chất lượng, việc duy trì cùng một phương pháp đo giữa các lần kiểm tra có ý nghĩa quan trọng để kết quả có thể so sánh và truy xuất.

    Đính kèm

    • image_512.jpg
      image_512.jpg
      29,5 KB · Lượt xem: 0

    Sự khác biệt giữa thước cặp tiêu chuẩn và thước cặp chính xác cao​

    Thước cặp tiêu chuẩn và thước cặp có độ chính xác cao đều dùng để đo kích thước ngoài, trong, chiều sâu và bậc. Điểm khác biệt nằm ở thiết kế cơ khí, dung sai chế tạo, khả năng kiểm soát sai số và yêu cầu của công việc đo.
    Không nên chỉ dựa vào độ chia 0,01 mm để kết luận một chiếc thước có độ chính xác tương ứng 0,01 mm. Độ phân giải và độ chính xác là hai khái niệm khác nhau.
    image_512 (4).jpg

    Thước cặp tiêu chuẩn là gì?​

    Thước cặp tiêu chuẩn thường được sử dụng trong gia công cơ khí, sửa chữa, lắp ráp và kiểm tra kích thước thông thường.
    Các loại phổ biến gồm:
    • Thước cặp du xích.
    • Thước cặp đồng hồ.
    • Thước cặp điện tử.
    Ví dụ, một số thước điện tử 150 mm có độ phân giải 0,01 mm nhưng sai số cho phép có thể ở mức ±0,02 mm hoặc cao hơn tùy model.
    ISO 13385-1:2019 quy định các đặc tính đo lường của thước cặp nói chung, không chỉ riêng một loại hiển thị.

    Thước cặp chính xác cao khác gì?​

    Thước cặp dùng cho công việc yêu cầu kiểm soát sai số chặt hơn thường được chú trọng ở:
    Độ ổn định cơ khí: thân thước, thanh trượt và mỏ đo được gia công với dung sai kiểm soát tốt.
    Độ chính xác: sai số đo được nhà sản xuất công bố rõ theo phạm vi đo.
    Độ lặp lại: khi đo cùng một kích thước nhiều lần, kết quả có mức dao động thấp.
    Khả năng truy xuất: một số model đi kèm chứng nhận kiểm tra hoặc hỗ trợ xuất dữ liệu phục vụ quản lý chất lượng.
    Ví dụ, Mitutoyo 500-175-30 có phạm vi 0–150 mm, độ phân giải 0,01 mm và độ chính xác công bố ±0,02 mm. Một số model 300 mm có sai số công bố ±0,03 mm.
    >> Xem thêm các mẫu thước cặp được ứng dụng phổ biến hiện nay: https://imall.vn/thiet-bi-do-co-khi/thuoc-cap
    image_512 (5).jpg

    Bảng so sánh​

    Tiêu chíThước tiêu chuẩnThước độ chính xác cao
    Mục đíchĐo kiểm thông thườngKiểm soát kích thước chặt
    Độ chính xácTheo modelĐược kiểm soát nghiêm ngặt hơn
    Độ lặp lạiPhụ thuộc thiết kếThường được chú trọng
    Khả năng truy xuấtTùy sản phẩmThường có yêu cầu cao hơn
    Chi phíThấp đến trung bìnhThường cao hơn
    Ứng dụngXưởng, sửa chữa, gia côngQC, đo kiểm chính xác, sản xuất

    Khi nào nên sử dụng thước độ chính xác cao?​

    Nếu công việc chỉ cần kiểm tra nhanh kích thước chi tiết, thước tiêu chuẩn có thể đáp ứng.
    Nếu kết quả đo được sử dụng để quyết định chi tiết có đạt dung sai hay không, cần xem xét kỹ hơn:
    • Sai số cho phép.
    • Độ phân giải.
    • Độ lặp lại.
    • Điều kiện nhiệt độ.
    • Phương pháp đo.
    • Tình trạng chuẩn đo.
    • Chứng nhận hiệu chuẩn.
    Một thước có màn hình hiển thị đến 0,01 mm chưa chắc phù hợp với chi tiết có dung sai ±0,01 mm. Thiết bị đo phải có năng lực đo tương ứng với yêu cầu của phép kiểm.
    >> Tìm hiểu thêm: Cách hiệu chuẩn thước cặp để đảm bảo độ chính xác tuyệt đối

    Kết luận​

    Sự khác biệt giữa thước cặp tiêu chuẩn và thước có độ chính xác cao không nằm ở màn hình hay số chữ số hiển thị. Độ chính xác, độ lặp lại, sai số theo phạm vi đo và khả năng kiểm soát quá trình đo mới là những yếu tố cần xem xét.
    Khi chọn thước, hãy bắt đầu từ dung sai của chi tiết cần kiểm tra rồi mới lựa chọn thiết bị.

    So sánh đồng hồ vạn năng tự động và thủ công​

    Đồng hồ vạn năng tự động và thủ công ở đây được phân biệt chủ yếu theo cách lựa chọn thang đo.
    image_512.png

    Đồng hồ vạn năng tự động​

    Ở chế độ Auto Range, đồng hồ tự xác định phạm vi đo dựa trên tín hiệu đầu vào.
    Ưu điểm:
    • Dễ sử dụng.
    • Phù hợp với người mới.
    • Không cần biết trước giá trị đại lượng cần đo.
    • Giảm thao tác chuyển thang.
    Nhược điểm là thiết bị cần thời gian để xác định phạm vi phù hợp. Với một số phép đo lặp lại, người dùng có thể muốn cố định thang để thao tác nhanh hơn.

    Đồng hồ vạn năng thủ công​

    Ở Manual Range, người dùng tự lựa chọn thang đo.
    Ví dụ, khi đo điện áp DC chưa biết giá trị, có thể chọn thang 600 V trước. Sau khi xác định giá trị nằm trong vùng thấp hơn, có thể chuyển xuống thang 60 V hoặc 6 V tùy thiết bị.
    Ưu điểm:
    • Người dùng kiểm soát trực tiếp thang đo.
    • Có thể thuận tiện khi thực hiện phép đo lặp lại.
    • Một số thiết bị có thể cho tốc độ đo tốt hơn khi không cần tự động xác định thang.
    Keysight cũng ghi nhận Manual Range có thể cho phép phép đo nhanh hơn trong một số trường hợp vì thiết bị không phải xác định lại thang đo.
    >> Tìm hiểu thêm: So sánh đồng hồ vạn năng analog và kỹ thuật số

    Nên chọn loại nào?​

    Tiêu chíAuto RangeManual Range
    Người mới sử dụngDễ tiếp cậnCần hiểu thang đo
    Thao tácĐơn giảnChủ động
    Đo nhiều giá trị khác nhauThuận tiệnCần đổi thang
    Đo lặp lạiCó thể chậm hơnCó thể nhanh hơn
    Kiểm soát thangTự độngNgười dùng chọn
    Nhiều đồng hồ vạn năng hiện nay tích hợp cả hai chế độ. Người dùng có thể sử dụng Auto Range trong kiểm tra thông thường và chuyển sang Manual Range khi cần kiểm soát phép đo cụ thể.

    Kết luận​

    Auto Range phù hợp với công việc cần thao tác nhanh và đơn giản, còn Manual Range phù hợp khi người dùng đã hiểu rõ đại lượng cần đo và muốn chủ động kiểm soát thang. Nếu sử dụng trong bảo trì điện đa dạng, một model hỗ trợ cả hai chế độ sẽ linh hoạt hơn.
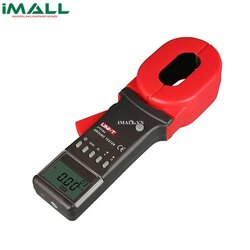
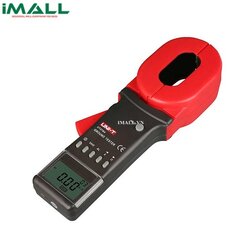
    Hướng dẫn kiểm tra độ chính xác của máy đo điện trở đất trước khi sử dụng

    Trước khi đo điện trở đất, việc kiểm tra tình trạng thiết bị và hệ thống dây đo giúp hạn chế kết quả sai do lỗi từ máy hoặc phụ kiện. Đặc biệt với các phép đo có giá trị thấp, chỉ một điểm tiếp xúc kém hoặc dây đo bị hỏng cũng có thể làm kết quả thay đổi đáng kể.
    image_512.jpg

    1. Kiểm tra tình trạng bên ngoài

    Trước tiên, kiểm tra:
    • Vỏ máy có nứt hoặc biến dạng không.
    • Màn hình có hiển thị bình thường không.
    • Các phím chức năng có hoạt động không.
    • Đầu nối có bị oxy hóa hoặc lỏng không.
    • Dây đo có đứt, gãy hoặc hở không.
    • Cọc phụ có bị cong hoặc ăn mòn không.
    Nếu máy từng bị rơi hoặc chịu va đập mạnh, không nên đưa vào phép đo quan trọng trước khi kiểm tra lại.

    2. Kiểm tra nguồn điện

    Pin yếu có thể khiến thiết bị hoạt động không ổn định hoặc xuất hiện cảnh báo trong quá trình đo.

    Trước khi bắt đầu, kiểm tra biểu tượng pin và thay hoặc sạc pin khi cần.

    Với thiết bị sử dụng pin lâu ngày, cũng nên kiểm tra tình trạng rò rỉ hoặc oxy hóa tại khoang pin.

    3. Kiểm tra dây đo và điểm tiếp xúc

    Dây đo cần được kết nối chắc chắn với thiết bị và các điểm đo.

    Một nguyên nhân thường gặp khiến kết quả không ổn định là điện trở tiếp xúc tại đầu nối hoặc cọc đo tăng.

    Có thể kiểm tra bằng cách:
    • Quan sát đầu nối và đầu kẹp.
    • Làm sạch điểm tiếp xúc nếu bị oxy hóa.
    • Kiểm tra dây bằng thiết bị đo phù hợp.
    • Đảm bảo cọc phụ được cắm chắc vào đất.
    Đừng vội kết luận máy sai nếu kết quả bất thường; hãy kiểm tra hệ thống kết nối trước.

    4. Kiểm tra bằng điện trở chuẩn nếu nhà sản xuất cho phép

    Một số thiết bị có quy trình kiểm tra hoặc phụ kiện điện trở chuẩn đi kèm.

    Khi đó, kết nối điện trở chuẩn theo đúng hướng dẫn của nhà sản xuất và thực hiện phép đo.

    Giá trị hiển thị cần nằm trong giới hạn sai số được công bố cho thiết bị.

    Không nên tự sử dụng một điện trở bất kỳ để kết luận máy có chính xác hay không nếu chưa xác định được cấp chính xác và giá trị thực của điện trở đó.

    5. Kiểm tra điều kiện đo thực tế

    Nếu máy hoạt động bình thường nhưng kết quả ngoài hiện trường vẫn dao động, cần xem xét điều kiện đất và cách bố trí cọc.

    Với phương pháp 3 cực, cọc dòng và cọc thế phải được đặt đủ xa để tránh vùng ảnh hưởng của điện cực đang kiểm tra. Nếu các vùng ảnh hưởng chồng lấn, kết quả có thể không phản ánh đúng điện trở của điện cực.

    Đây là một trong những nguyên nhân khiến người dùng tưởng rằng máy đo sai trong khi vấn đề nằm ở cách bố trí phép đo.

    6. Kiểm tra độ ổn định của kết quả

    Sau khi kết nối đúng, thực hiện phép đo và ghi nhận giá trị.

    Với phương pháp Fall-of-Potential, có thể dịch chuyển cọc thế trong phạm vi phù hợp rồi đo lại để kiểm tra độ ổn định của kết quả. Fluke khuyến nghị sử dụng sự thay đổi vị trí cọc thế như một cách kiểm tra xem các cọc đã nằm ngoài vùng ảnh hưởng cần thiết hay chưa.

    Nếu kết quả thay đổi lớn khi thay đổi vị trí cọc, cần xem xét lại khoảng cách giữa các điện cực và điều kiện đất trước khi kết luận về tình trạng hệ thống tiếp địa.

    7. Khi nào cần hiệu chuẩn?

    Nếu thiết bị được sử dụng cho:
    • Nghiệm thu hệ thống điện.
    • Kiểm định hoặc kiểm tra định kỳ.
    • Báo cáo kỹ thuật.
    • Công việc yêu cầu truy xuất kết quả đo.
    thì cần tuân thủ quy trình hiệu chuẩn của đơn vị sử dụng và nhà sản xuất.

    Hiệu chuẩn không nên được hiểu đơn giản là “đo thử một lần”. Đây là quá trình xác nhận khả năng đo của thiết bị theo tiêu chuẩn và điều kiện xác định.

    Kiểm tra máy đo điện trở đất trước khi sử dụng nên bắt đầu từ nguồn điện, dây đo, đầu nối và phụ kiện, sau đó mới đánh giá điều kiện của phép đo.

    Nếu kết quả bất thường, hãy kiểm tra cả thiết bị và phương pháp bố trí cọc. Với phép đo 3 cực, khoảng cách và vị trí cọc phụ có ảnh hưởng trực tiếp đến độ tin cậy của kết quả.

    Khi thiết bị được sử dụng cho công việc nghiệm thu hoặc kiểm tra chuyên môn, nên duy trì lịch hiệu chuẩn phù hợp thay vì chỉ kiểm tra bằng cảm quan trước mỗi lần đo.
    Hy vọng những chia sẻ trên sẽ hữu ích cho bạn đọc ứng dụng vào thực tiễn đời sống, nếu bạn cần tư vấn thêm về sản phẩm, vui lòng liên hệ đến chúng tôi theo thông tin bên dưới để được tư vấn chi tiết hơn.
    Công ty Imall Việt Nam
    Địa chỉ: 52/1A Huỳnh Văn Nghệ, P.15, Q.Tân Bình, TP.HCM
    Hotline: 098 7777 209
    Website: imall.vn

    Đính kèm

    • image_512.jpg
      image_512.jpg
      37,2 KB · Lượt xem: 1
  • Đang tải…
  • Đang tải…
Quay lại
Top Bottom