- Tham gia
- 8/11/2025
- Bài viết
- 45
Trong các công việc gia công kim loại, tạo lỗ là công đoạn xuất hiện khá thường xuyên. Từ thép góc, thép tấm đến thanh đồng, nhôm hay một số chi tiết inox đều có thể cần tạo lỗ để lắp bulông, liên kết hoặc hoàn thiện sản phẩm. Thay vì sử dụng khoan truyền thống, nhiều xưởng cơ khí lựa chọn đầu đột lỗ thủy lực để rút ngắn thời gian thao tác.
Điểm quan trọng là không phải thiết bị nào cũng phù hợp với mọi nhu cầu. Một đầu đột quá nhỏ có thể không đáp ứng được vật liệu dày, trong khi thiết bị công suất lớn lại gây lãng phí nếu chỉ dùng cho các công việc nhẹ.

Phương pháp này tạo lực lớn trong thời gian ngắn, phù hợp với những công việc cần tạo nhiều lỗ trên kim loại. Người dùng cũng có thể kết hợp đầu đột với bơm tay hoặc bơm điện tùy theo nhu cầu và tần suất làm việc.
Thép carbon, đồng và nhôm có đặc tính khác nhau. Inox cũng có yêu cầu về lực đột khác so với một số loại thép thông thường. Nếu thường xuyên làm việc với vật liệu cứng hoặc dày, nên chọn thiết bị có lực đột và kết cấu phù hợp thay vì sử dụng sản phẩm sát giới hạn thông số.
Đặc biệt, cần tham khảo thông số của nhà sản xuất về độ dày vật liệu tối đa thay vì tự ước lượng trong quá trình mua.
Với các xưởng chuyên gia công thép tấm dày hoặc cần làm việc liên tục, những dòng có lực lớn sẽ phù hợp hơn. Tuy nhiên, lực càng cao không đồng nghĩa thiết bị càng phù hợp. Người dùng vẫn cần cân đối với độ dày vật liệu, kích thước lỗ và tần suất làm việc.
Một thiết bị vừa đúng nhu cầu thường giúp tối ưu cả chi phí đầu tư lẫn chi phí vận hành.
Nếu thường xuyên gia công tấm thép rộng, nên lựa chọn đầu đột có họng đủ sâu để đưa khu vực cần tạo lỗ vào đúng vị trí. Nếu chỉ gia công thép góc, thanh đồng hoặc những chi tiết nhỏ, đầu đột họng tiêu chuẩn có thể đã đáp ứng tốt.
Đây là một trong những thông số dễ bị bỏ qua khi mua thiết bị nhưng lại ảnh hưởng trực tiếp đến tính linh hoạt trong thực tế.
Nếu xưởng thường xuyên tạo lỗ 10 mm, 12 mm, 16 mm, 20 mm hoặc các kích thước tương tự, nên kiểm tra xem bộ khuôn có đáp ứng sẵn hay không.
Ngoài ra, khả năng mua khuôn thay thế cũng rất đáng quan tâm. Một thiết bị tốt nhưng khó tìm phụ kiện có thể gây bất tiện khi khuôn bị mòn.
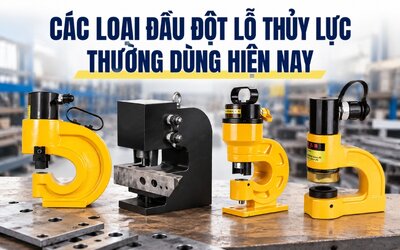
Chi tiết tại bài viết: Các loại đầu đột lỗ thủy lực thường dùng hiện nay
Điểm quan trọng là không phải thiết bị nào cũng phù hợp với mọi nhu cầu. Một đầu đột quá nhỏ có thể không đáp ứng được vật liệu dày, trong khi thiết bị công suất lớn lại gây lãng phí nếu chỉ dùng cho các công việc nhẹ.
1. Vì sao đầu đột lỗ thủy lực được sử dụng nhiều?
Nguyên lý hoạt động của đầu đột khá đơn giản. Bơm thủy lực tạo áp lực dầu, sau đó truyền lực đến piston để đẩy chày đột xuyên qua vật liệu. Khi chày kết hợp với cối, một lỗ được hình thành theo kích thước của bộ khuôn.Phương pháp này tạo lực lớn trong thời gian ngắn, phù hợp với những công việc cần tạo nhiều lỗ trên kim loại. Người dùng cũng có thể kết hợp đầu đột với bơm tay hoặc bơm điện tùy theo nhu cầu và tần suất làm việc.
2. Xác định vật liệu trước khi chọn đầu đột
Đây là yếu tố đầu tiên cần quan tâm. Không nên chọn thiết bị chỉ dựa vào đường kính lỗ mong muốn mà bỏ qua vật liệu cần gia công.Thép carbon, đồng và nhôm có đặc tính khác nhau. Inox cũng có yêu cầu về lực đột khác so với một số loại thép thông thường. Nếu thường xuyên làm việc với vật liệu cứng hoặc dày, nên chọn thiết bị có lực đột và kết cấu phù hợp thay vì sử dụng sản phẩm sát giới hạn thông số.
Đặc biệt, cần tham khảo thông số của nhà sản xuất về độ dày vật liệu tối đa thay vì tự ước lượng trong quá trình mua.
3. Lực đột bao nhiêu là phù hợp?
Lực đột thường được biểu thị bằng tấn. Các dòng có lực nhỏ và trung bình phù hợp với công việc cơ khí nhẹ, thi công lắp đặt hoặc đột những vật liệu có độ dày vừa phải.Với các xưởng chuyên gia công thép tấm dày hoặc cần làm việc liên tục, những dòng có lực lớn sẽ phù hợp hơn. Tuy nhiên, lực càng cao không đồng nghĩa thiết bị càng phù hợp. Người dùng vẫn cần cân đối với độ dày vật liệu, kích thước lỗ và tần suất làm việc.
Một thiết bị vừa đúng nhu cầu thường giúp tối ưu cả chi phí đầu tư lẫn chi phí vận hành.
4. Độ sâu họng có thực sự quan trọng?
Có. Độ sâu họng quyết định khả năng đưa vật liệu vào vị trí đột.Nếu thường xuyên gia công tấm thép rộng, nên lựa chọn đầu đột có họng đủ sâu để đưa khu vực cần tạo lỗ vào đúng vị trí. Nếu chỉ gia công thép góc, thanh đồng hoặc những chi tiết nhỏ, đầu đột họng tiêu chuẩn có thể đã đáp ứng tốt.
Đây là một trong những thông số dễ bị bỏ qua khi mua thiết bị nhưng lại ảnh hưởng trực tiếp đến tính linh hoạt trong thực tế.
5. Đừng bỏ qua bộ khuôn đi kèm
Một bộ đầu đột lỗ thủy lực có thể đi kèm nhiều chày và cối với kích thước khác nhau. Trước khi mua, hãy xem xét những đường kính lỗ thường sử dụng nhất trong công việc.Nếu xưởng thường xuyên tạo lỗ 10 mm, 12 mm, 16 mm, 20 mm hoặc các kích thước tương tự, nên kiểm tra xem bộ khuôn có đáp ứng sẵn hay không.
Ngoài ra, khả năng mua khuôn thay thế cũng rất đáng quan tâm. Một thiết bị tốt nhưng khó tìm phụ kiện có thể gây bất tiện khi khuôn bị mòn.
Chi tiết tại bài viết: Các loại đầu đột lỗ thủy lực thường dùng hiện nay